





Dạ anh, em viết bài đầu tiên THÉP DỄ GIA CÔNG EN 11SMnPb30 đầy đủ theo chuẩn SEO của TITAN MATERIALS, có đặc điểm kỹ thuật, thành phần hóa học tham khảo, tính chất, ứng dụng, gia công, lưu ý lựa chọn và đầy đủ thông tin liên hệ ở cuối bài anh nhé.
THÉP DỄ GIA CÔNG EN 11SMnPb30 – ĐẶC ĐIỂM, THÀNH PHẦN, TÍNH CHẤT VÀ ỨNG DỤNG
thép EN 11SMnPb30, thép 1.0718, thép dễ gia công cắt gọt, thép thanh tròn 11SMnPb30, thép tự động, thép 11SMnPb30 nhập khẩu, thép tiện CNC, thép chế tạo chi tiết cơ khí, TITAN MATERIALS
TỔNG QUAN VỀ THÉP DỄ GIA CÔNG EN 11SMnPb30
Thép dễ gia công EN 11SMnPb30 là dòng thép cacbon chất lượng không hợp kim được phát triển nhằm đáp ứng nhu cầu gia công cắt gọt với năng suất cao, đặc biệt trong sản xuất hàng loạt các chi tiết cơ khí có hình dạng phức tạp và yêu cầu độ chính xác về kích thước. Mác thép này được sử dụng phổ biến trong các hoạt động tiện tự động, tiện CNC, khoan, taro và gia công các chi tiết nhỏ trong ngành cơ khí chế tạo.
EN 11SMnPb30 còn được nhận diện bằng số vật liệu 1.0718. Đây là thép dễ gia công có hàm lượng lưu huỳnh tương đối cao kết hợp với chì nhằm cải thiện khả năng cắt gọt, hỗ trợ hình thành phoi thuận lợi và nâng cao hiệu quả gia công trong điều kiện sản xuất phù hợp. Theo các bảng dữ liệu vật liệu công nghiệp, mác thép này thường được xếp vào nhóm thép dễ gia công không chủ định dùng cho nhiệt luyện nhằm tăng độ cứng toàn tiết diện. <sup>(Tham khảo dữ liệu vật liệu EN 11SMnPb30 của Saarstahl và Rodacciai.)</sup>
Trong sản xuất cơ khí hiện đại, việc lựa chọn đúng loại thép ảnh hưởng trực tiếp đến thời gian gia công, tuổi thọ dao cắt, chất lượng bề mặt, tỷ lệ phế phẩm và tổng chi phí sản xuất. Với những chi tiết không cần khả năng chịu tải quá cao nhưng đòi hỏi gia công nhanh, ổn định và có tính lặp lại, EN 11SMnPb30 là một lựa chọn đáng cân nhắc.
TITAN MATERIALS cung cấp và tư vấn vật liệu kim loại phục vụ cơ khí chế tạo, gia công CNC và sản xuất công nghiệp. Khi lựa chọn thép EN 11SMnPb30, khách hàng nên xác định rõ kích thước, trạng thái cung cấp, dung sai, yêu cầu bề mặt và điều kiện làm việc của chi tiết để chọn vật liệu phù hợp.
THÔNG TIN CƠ BẢN CỦA THÉP EN 11SMnPb30
- Tên mác thép: EN 11SMnPb30.
- Số vật liệu: 1.0718.
- Nhóm vật liệu: Thép dễ gia công cắt gọt, thép chất lượng không hợp kim.
- Tiêu chuẩn thường gặp: EN 10087 và EN 10277 trong các tài liệu kỹ thuật trước đây; cần đối chiếu tiêu chuẩn áp dụng trên chứng chỉ của lô hàng.
- Đặc điểm chính: Khả năng gia công cắt gọt tốt, phù hợp với sản xuất hàng loạt.
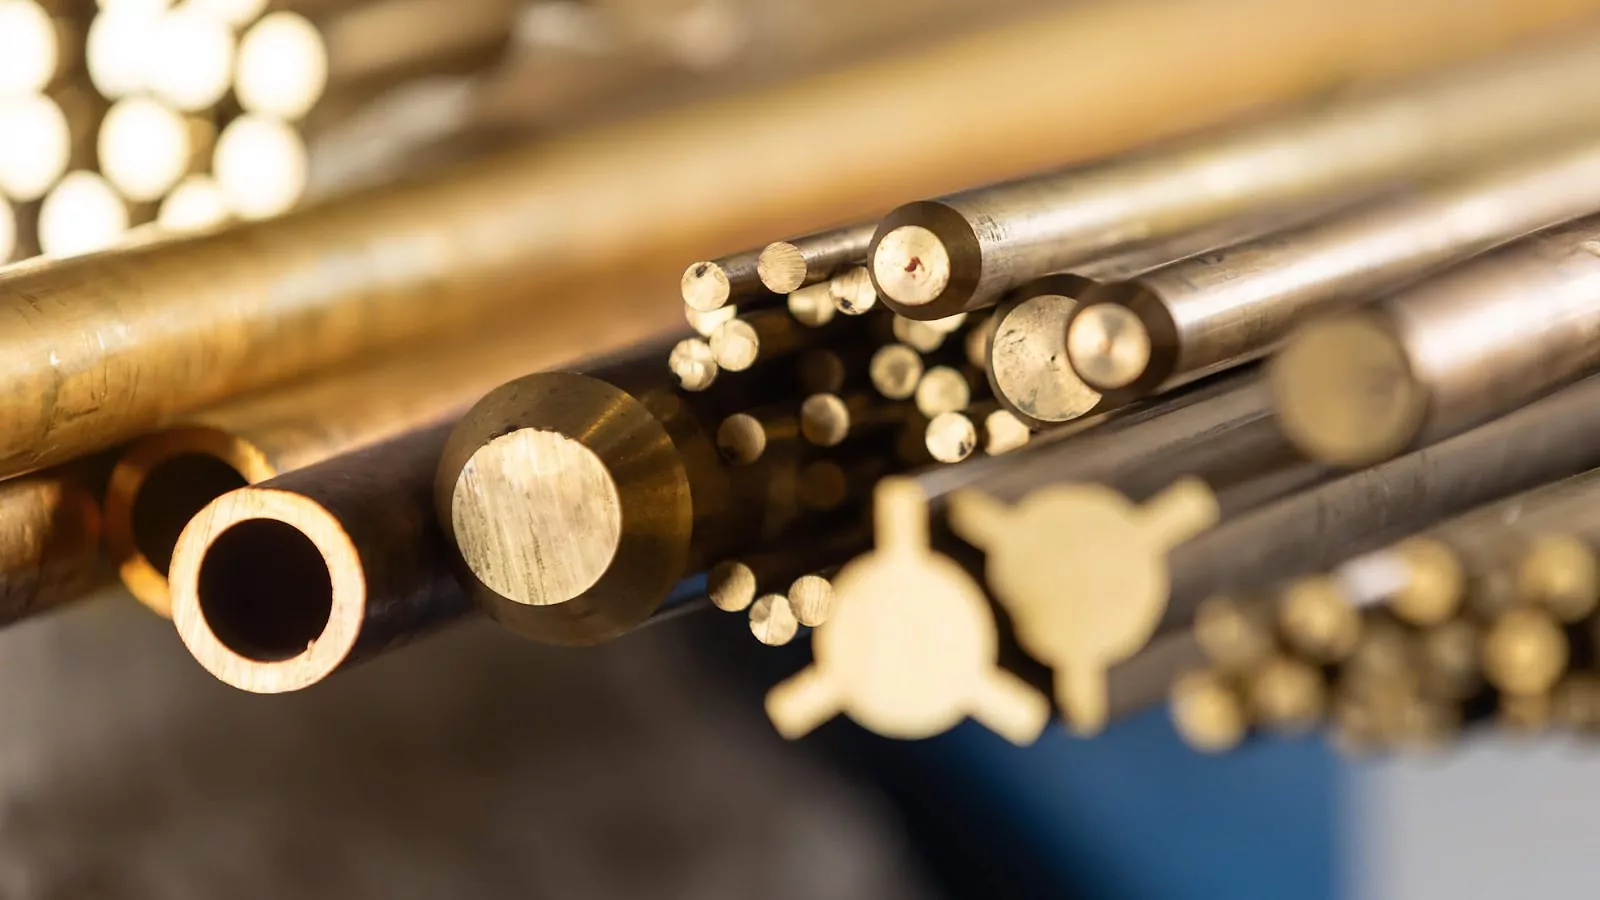
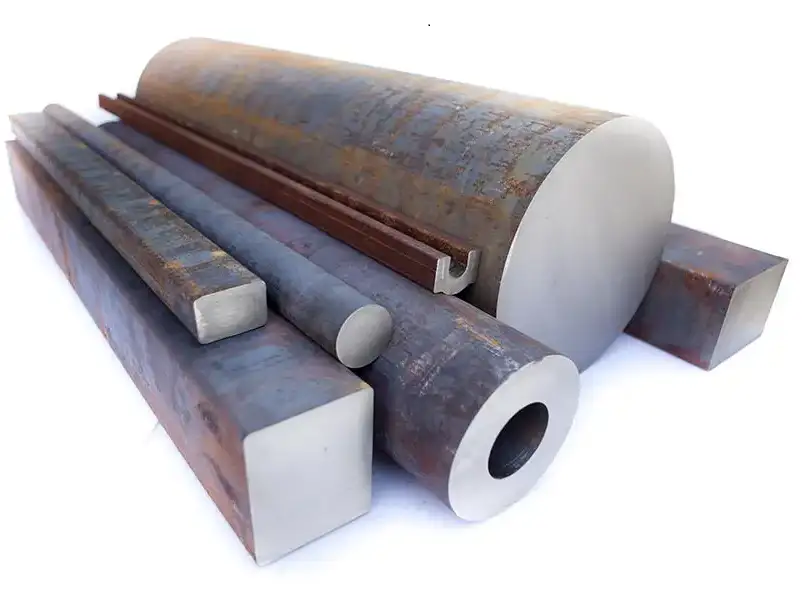
- Dạng cung cấp phổ biến: Thanh tròn sáng, thanh lục giác và một số dạng thanh theo quy cách của nhà sản xuất.
- Phương pháp gia công: Tiện, khoan, taro, phay và các phương pháp cắt gọt phù hợp.
- Ứng dụng: Chi tiết máy, chốt, vít, đầu nối, linh kiện cơ khí và các chi tiết tiện tự động.
- Lưu ý: Chì trong thành phần vật liệu cần được xem xét khi đánh giá an toàn lao động, môi trường và yêu cầu pháp lý của sản phẩm cuối cùng.
Các thông tin trên mang tính định hướng. Tiêu chuẩn, dung sai, trạng thái cung cấp và yêu cầu kiểm tra phải được xác nhận theo đơn hàng, chứng chỉ vật liệu và tài liệu kỹ thuật tương ứng.
THÀNH PHẦN HÓA HỌC CỦA THÉP EN 11SMnPb30
Thành phần hóa học là yếu tố quan trọng quyết định khả năng cắt gọt, tính chất cơ học và khả năng đáp ứng yêu cầu gia công của thép EN 11SMnPb30. Mác thép này được thiết kế với hàm lượng cacbon thấp, mangan và lưu huỳnh tương đối cao, đồng thời có bổ sung chì để cải thiện đặc tính gia công.
Bảng thành phần hóa học tham khảo theo các tài liệu kỹ thuật phổ biến:
| Nguyên tố | Hàm lượng tham khảo (%) |
|---|---|
| Cacbon (C) | ≤ 0,14 |
| Silic (Si) | ≤ 0,05 |
| Mangan (Mn) | 0,90 – 1,30 |
| Photpho (P) | ≤ 0,11 |
| Lưu huỳnh (S) | 0,27 – 0,33 |
| Chì (Pb) | 0,20 – 0,35 |
Các giới hạn trên được công bố trong tài liệu kỹ thuật của nhà sản xuất và nguồn dữ liệu vật liệu về EN 11SMnPb30. Giá trị thực tế có thể thay đổi theo tiêu chuẩn, phiên bản tiêu chuẩn, quy trình luyện thép và yêu cầu đặt hàng. Khi cần xác nhận thành phần chính xác, cần sử dụng chứng chỉ kiểm tra của lô hàng.
Vai trò của cacbon (C)
Cacbon ảnh hưởng đến độ bền, độ cứng và khả năng biến dạng của thép. EN 11SMnPb30 có hàm lượng cacbon thấp, giúp vật liệu phù hợp với nhiều công đoạn cắt gọt thông dụng.
Tuy nhiên, hàm lượng cacbon thấp cũng đồng nghĩa với việc mác thép này không được lựa chọn chủ yếu để tạo độ cứng cao toàn tiết diện bằng phương pháp tôi thông thường. Nếu chi tiết cần khả năng chịu mài mòn hoặc chịu tải lớn, cần xem xét thêm yêu cầu cơ học và lựa chọn mác thép chuyên dụng phù hợp hơn.
Vai trò của mangan (Mn)
Mangan hỗ trợ cải thiện tính chất cơ học và có ảnh hưởng đến tổ chức thép. Trong thép dễ gia công, mangan còn góp phần cân bằng ảnh hưởng của lưu huỳnh trong quá trình luyện kim.
Hàm lượng mangan của EN 11SMnPb30 thường nằm trong khoảng 0,90–1,30%. Khoảng thành phần này được sử dụng nhằm đạt được sự cân bằng giữa khả năng gia công và các tính chất cần thiết cho nhóm chi tiết cơ khí thông dụng.
Vai trò của lưu huỳnh (S)
Lưu huỳnh là một thành phần quan trọng trong nhóm thép dễ gia công. Khi kết hợp với mangan, lưu huỳnh tạo thành các hạt sunfua mangan trong tổ chức thép. Các hạt này có thể hỗ trợ quá trình hình thành và bẻ gãy phoi trong khi cắt gọt.
Nhờ đó, quá trình tiện và khoan có thể diễn ra thuận lợi hơn trong điều kiện gia công thích hợp, đặc biệt khi sản xuất các chi tiết có chu kỳ gia công ngắn và số lượng lớn.
Tuy nhiên, hàm lượng lưu huỳnh cao cũng có thể ảnh hưởng đến độ dai, tính chất theo phương và khả năng chịu tải trong một số điều kiện. Vì vậy, EN 11SMnPb30 không nên được xem là vật liệu thay thế mặc định cho thép kết cấu hoặc thép chế tạo máy có yêu cầu cơ học cao.
Vai trò của chì (Pb)
Chì được bổ sung nhằm cải thiện khả năng gia công cắt gọt. Trong quá trình gia công, chì có thể góp phần làm giảm ma sát tại vùng cắt và hỗ trợ hình thành phoi, từ đó tạo điều kiện nâng cao năng suất trong những ứng dụng phù hợp.
Tuy nhiên, chì là nguyên tố cần được quản lý chặt chẽ về an toàn và môi trường. Khi cắt gọt, mài hoặc gia công tạo ra bụi, sương dầu và chất thải, cơ sở sản xuất cần đánh giá nguy cơ phơi nhiễm, sử dụng hệ thống hút lọc phù hợp và quản lý phoi, dầu cắt gọt theo quy định hiện hành.
Với các sản phẩm thuộc ngành điện, điện tử, ô tô, thiết bị y tế hoặc những lĩnh vực có yêu cầu hạn chế chì, cần xác minh tính tuân thủ của vật liệu và sản phẩm cuối cùng trước khi lựa chọn EN 11SMnPb30.
Vai trò của silic (Si) và photpho (P)
Silic và photpho cần được kiểm soát theo yêu cầu của tiêu chuẩn và quy trình luyện thép. Silic có ảnh hưởng đến quá trình khử oxy và đặc tính của vật liệu; photpho có thể tác động đến độ bền và độ dẻo.
Đối với EN 11SMnPb30, các giới hạn thành phần này cần được xác nhận theo chứng chỉ vật liệu thay vì chỉ dựa vào tên mác thép.
ĐẶC ĐIỂM VÀ TÍNH CHẤT NỔI BẬT CỦA EN 11SMnPb30
Khả năng gia công cắt gọt tốt
Ưu điểm nổi bật của EN 11SMnPb30 là khả năng gia công cắt gọt. Vật liệu phù hợp với những quy trình cần thực hiện nhiều nguyên công tiện, khoan, taro hoặc gia công trên máy tự động.
Khi được sử dụng đúng mục đích, mác thép này có thể giúp rút ngắn thời gian gia công, hỗ trợ kiểm soát phoi và nâng cao hiệu quả sản xuất. Kết quả thực tế phụ thuộc vào chất lượng vật liệu, trạng thái cung cấp, hình học dao, chế độ cắt, dung dịch làm mát và độ cứng vững của máy.
Khả năng tạo bề mặt gia công phù hợp
EN 11SMnPb30 thường được sử dụng cho các chi tiết cần bề mặt gia công ổn định. Việc lựa chọn thanh thép sáng có dung sai phù hợp giúp giảm lượng dư cần bóc đi và hỗ trợ kiểm soát kích thước sau gia công.
Tuy nhiên, độ nhẵn bề mặt cuối cùng không chỉ phụ thuộc vào mác thép. Dao cắt, tốc độ cắt, lượng chạy dao, độ rung, tình trạng máy và phương pháp đo đều có ảnh hưởng đáng kể.
Phù hợp với sản xuất số lượng lớn
Trong các dây chuyền sản xuất hàng loạt, thời gian gia công mỗi chi tiết có thể ảnh hưởng lớn đến chi phí tổng thể. EN 11SMnPb30 phù hợp với các chi tiết có hình dạng tương đối nhỏ, nhiều bề mặt tiện hoặc lỗ gia công và cần lặp lại liên tục.
Mác thép này đặc biệt đáng xem xét khi doanh nghiệp sử dụng máy tiện tự động hoặc máy tiện CNC để sản xuất chốt, vít, đầu nối và các linh kiện cơ khí.
Tính chất cơ học cần được đánh giá theo trạng thái cung cấp
Độ bền kéo, giới hạn chảy, độ giãn dài và độ cứng của EN 11SMnPb30 có thể khác nhau tùy đường kính, trạng thái cán, kéo nguội, bóc vỏ hoặc mài. Vì vậy, không nên sử dụng một giá trị cơ tính duy nhất cho mọi quy cách.
Nếu chi tiết cần đáp ứng yêu cầu tải trọng, độ bền hoặc tuổi thọ cụ thể, khách hàng cần đối chiếu cơ tính của đúng trạng thái vật liệu với bản vẽ và điều kiện làm việc.
Không phải lựa chọn tối ưu cho mọi điều kiện chịu tải
EN 11SMnPb30 được ưu tiên vì khả năng gia công, không phải vì độ bền cao nhất hay khả năng chống mài mòn vượt trội. Với chi tiết chịu va đập mạnh, tải trọng lớn, ứng suất thay đổi hoặc yêu cầu độ dai cao, cần đánh giá cẩn thận trước khi thay thế bằng mác thép dễ gia công.
CƠ TÍNH THAM KHẢO CỦA THÉP EN 11SMnPb30
Cơ tính của EN 11SMnPb30 cần được xem xét cùng trạng thái cung cấp và kích thước sản phẩm. Ví dụ, thanh kéo nguội có thể có giới hạn chảy và độ bền kéo cao hơn so với thanh ở trạng thái cán hoặc bóc vỏ.
Đối với một số sản phẩm thép sáng kéo nguội theo tài liệu kỹ thuật nhà sản xuất, các giá trị tham khảo thường được quy định theo từng dải đường kính như sau:
| Đường kính danh nghĩa | Giới hạn chảy Rp0,2 tối thiểu (MPa) | Độ bền kéo Rm (MPa) | Độ giãn dài A5 tối thiểu |
|---|---|---|---|
| Trên 5 đến 10 mm | 440 | 510 – 810 | 6% |
| Trên 10 đến 16 mm | 410 | 490 – 760 | 7% |
| Trên 16 đến 40 mm | 375 | 460 – 710 | 8% |
| Trên 40 đến 63 mm | 305 | 400 – 650 | 9% |
| Trên 63 đến 100 mm | 245 | 360 – 630 | 9% |
Bảng trên là dữ liệu tham khảo cho một trạng thái sản phẩm kéo nguội được công bố trong tài liệu kỹ thuật, không phải cam kết cơ tính cho mọi lô hàng. Cần kiểm tra tiêu chuẩn áp dụng, phương pháp thử, đường kính thực tế và chứng chỉ đi kèm trước khi sử dụng để nghiệm thu.
Đối với vật liệu ở trạng thái cung cấp khác, các giá trị cơ tính có thể không giống bảng trên. Nếu bản vẽ yêu cầu độ cứng hoặc độ bền cụ thể, cần ghi rõ trạng thái vật liệu và phương pháp kiểm tra khi đặt hàng.
QUY CÁCH VÀ DẠNG CUNG CẤP THÉP EN 11SMnPb30
EN 11SMnPb30 thường được cung cấp dưới dạng thanh thép phục vụ gia công cơ khí. Tùy nhà sản xuất và nguồn hàng, sản phẩm có thể có các dạng sau:
- Thép thanh tròn sáng: Thích hợp cho tiện CNC, tiện tự động và gia công các chi tiết dạng trục.
- Thép thanh lục giác: Phù hợp với những chi tiết cần gia công từ phôi lục giác, hỗ trợ giảm lượng vật liệu phải bóc đi trong một số quy trình.
- Thép thanh vuông hoặc dạng khác: Có thể có theo danh mục sản phẩm và yêu cầu đặt hàng của nhà cung cấp.
- Thanh kéo nguội: Có thể đáp ứng yêu cầu dung sai kích thước và bề mặt tốt hơn so với phôi cán thông thường, tùy cấp dung sai được thỏa thuận.
- Thanh bóc vỏ hoặc mài: Được lựa chọn khi quy trình gia công cần bề mặt hoặc độ chính xác phù hợp với yêu cầu kỹ thuật.
Khi yêu cầu báo giá, khách hàng nên cung cấp đầy đủ mác thép, đường kính hoặc kích thước cạnh, chiều dài, số lượng, trạng thái cung cấp và dung sai mong muốn. Với chi tiết gia công hàng loạt, nên xác định cả yêu cầu độ thẳng, chất lượng bề mặt và phương pháp kiểm tra đầu vào.
ỨNG DỤNG CỦA THÉP DỄ GIA CÔNG EN 11SMnPb30
Gia công chi tiết tiện CNC
EN 11SMnPb30 được sử dụng trong sản xuất các chi tiết tiện có kích thước nhỏ và trung bình, đặc biệt khi yêu cầu tốc độ gia công và độ ổn định của quy trình.
Một số chi tiết có thể sử dụng mác thép này gồm chốt, bạc đơn giản, trục nhỏ, đầu nối, chi tiết ren và các bộ phận cơ khí có hình dạng phù hợp. Việc sử dụng cụ thể phải dựa trên tải trọng và yêu cầu kỹ thuật của từng chi tiết.
Sản xuất vít, bu lông và chi tiết liên kết
Thép dễ gia công có thể được dùng để sản xuất một số loại vít, chốt, đầu nối ren và chi tiết liên kết không yêu cầu cơ tính vượt quá khả năng của vật liệu ở trạng thái cung cấp.
Không nên mặc định EN 11SMnPb30 phù hợp với mọi loại bu lông hoặc chi tiết chịu lực. Đối với liên kết quan trọng, chịu tải cao, tải động hoặc có yêu cầu cấp bền, cần lựa chọn vật liệu theo tiêu chuẩn sản phẩm và xác minh đầy đủ cơ tính.
Linh kiện trong ngành ô tô và xe máy
Trong ngành ô tô và xe máy, nhiều chi tiết kim loại được sản xuất theo phương pháp tiện tự động và gia công CNC. EN 11SMnPb30 có thể được xem xét cho các chi tiết phù hợp với yêu cầu gia công và cơ tính của sản phẩm.
Tuy nhiên, những bộ phận liên quan đến an toàn, chịu tải lớn hoặc chịu nhiệt cần được đánh giá theo tiêu chuẩn của ngành và yêu cầu của nhà sản xuất thiết bị. Khả năng gia công tốt không đồng nghĩa với việc vật liệu phù hợp cho mọi vị trí trên phương tiện.
Chi tiết máy và thiết bị công nghiệp
EN 11SMnPb30 có thể được ứng dụng trong các chi tiết máy không yêu cầu khả năng chịu tải hoặc chống mài mòn đặc biệt cao. Những chi tiết này có thể bao gồm đầu nối, chốt định vị, chi tiết điều chỉnh và các bộ phận cơ khí được gia công theo bản vẽ.
Việc sử dụng cần căn cứ vào môi trường làm việc, yêu cầu kích thước, độ bền, khả năng lắp ghép và điều kiện bảo trì.
Sản xuất phụ kiện và linh kiện cơ khí hàng loạt
Những cơ sở sản xuất linh kiện theo đơn hàng lớn có thể cân nhắc EN 11SMnPb30 khi cần tối ưu thời gian cắt gọt và tính ổn định của dây chuyền.
Để xác định hiệu quả kinh tế thực tế, doanh nghiệp nên so sánh thời gian chu kỳ, mức tiêu hao dao cụ, tỷ lệ phế phẩm và chi phí xử lý chất thải giữa các phương án vật liệu.
KHẢ NĂNG GIA CÔNG THÉP EN 11SMnPb30
Gia công tiện
Tiện là một trong những phương pháp gia công phù hợp với EN 11SMnPb30. Trong quá trình thiết lập, cần lựa chọn dao cắt phù hợp với vật liệu, hình học chi tiết và yêu cầu bề mặt.
Chế độ cắt nên được xác định theo khuyến nghị của nhà sản xuất dao, độ cứng vững của máy và thử nghiệm thực tế. Không nên áp dụng một tốc độ cắt cố định cho tất cả đường kính, loại dao và điều kiện gia công.
Gia công khoan
EN 11SMnPb30 có thể được khoan để tạo lỗ trên các chi tiết máy. Cần lựa chọn mũi khoan phù hợp, bảo đảm thoát phoi và kiểm soát độ chính xác của lỗ.
Với lỗ sâu hoặc lỗ có dung sai chặt, cần đặc biệt chú ý đến độ đồng tâm, độ thẳng, điều kiện làm mát và phương pháp kiểm tra sau gia công.
Gia công taro và tạo ren
Vật liệu có thể được sử dụng cho một số chi tiết cần tạo ren trong hoặc ren ngoài. Chất lượng ren phụ thuộc vào đường kính lỗ khoan trước, dụng cụ tạo ren, chế độ cắt và yêu cầu dung sai.
Đối với các chi tiết ren chịu lực, cần kiểm tra cả khả năng chịu tải của vật liệu và độ bền của phần ren, thay vì chỉ dựa vào khả năng gia công thuận lợi.
Gia công phay
Trong những ứng dụng phù hợp, EN 11SMnPb30 có thể được phay để tạo mặt phẳng, rãnh hoặc hình dạng chi tiết. Cần lựa chọn dao và chế độ gia công để hạn chế rung động, bảo đảm kích thước và đạt chất lượng bề mặt theo yêu cầu.
Kiểm soát phoi và chất lượng bề mặt
Khả năng hình thành phoi thuận lợi là một ưu điểm của thép dễ gia công. Tuy vậy, phoi vẫn có thể gây nguy hiểm khi vận hành máy. Cơ sở gia công cần sử dụng thiết bị che chắn, dụng cụ thu gom phoi và quy trình vệ sinh phù hợp; không dùng tay lấy phoi khi máy đang hoạt động.
Khi gia công vật liệu có chì, cần đánh giá rủi ro từ bụi, sương dầu và chất thải, đồng thời áp dụng biện pháp kiểm soát theo quy định về an toàn lao động và môi trường.
KHẢ NĂNG HÀN VÀ NHIỆT LUYỆN
Khả năng hàn
EN 11SMnPb30 không phải là lựa chọn ưu tiên cho các kết cấu cần hàn. Hàm lượng lưu huỳnh tương đối cao cùng sự hiện diện của chì có thể làm cho quá trình hàn trở nên phức tạp và làm tăng nguy cơ khuyết tật trong một số điều kiện.
Nếu thiết kế yêu cầu hàn, cần đánh giá lại mác vật liệu, phương pháp hàn và tiêu chuẩn áp dụng với đơn vị kỹ thuật có chuyên môn. Không nên tự động thay thế thép kết cấu bằng EN 11SMnPb30 chỉ vì vật liệu này dễ gia công.
Khả năng nhiệt luyện
EN 11SMnPb30 thường được phân loại là thép dễ gia công không chủ định dùng cho nhiệt luyện nhằm tăng độ cứng toàn tiết diện. Vì vậy, nếu chi tiết cần độ cứng cao, độ bền mỏi lớn hoặc khả năng chống mài mòn sau tôi, cần cân nhắc mác thép chuyên dụng.
Một số quy trình xử lý nhiệt có thể được đề cập trong tài liệu của từng nhà sản xuất cho những mục đích riêng, nhưng không nên áp dụng thông số nhiệt luyện chung nếu chưa xác định rõ yêu cầu, kích thước chi tiết và trạng thái vật liệu.
Nếu chi tiết cần bề mặt cứng nhưng lõi vẫn giữ độ dai, nên xem xét phương án vật liệu và xử lý bề mặt ngay từ giai đoạn thiết kế, thay vì mặc định EN 11SMnPb30 có thể đáp ứng yêu cầu đó.
SO SÁNH EN 11SMnPb30 VỚI MỘT SỐ MÁC THÉP DỄ GIA CÔNG
So sánh EN 11SMnPb30 và EN 11SMn30
Hai mác thép đều thuộc nhóm thép dễ gia công, nhưng EN 11SMnPb30 có bổ sung chì trong thành phần theo yêu cầu của mác, trong khi EN 11SMn30 là phiên bản không bổ sung chì theo thành phần tiêu chuẩn thông thường.
- EN 11SMnPb30: Có thể phù hợp khi ưu tiên khả năng gia công và chất lượng bề mặt trong điều kiện sử dụng thích hợp.
- EN 11SMn30: Có thể được cân nhắc khi cần thép dễ gia công không bổ sung chì theo thành phần quy định.
Việc lựa chọn phải xét đến hiệu suất gia công, yêu cầu sản phẩm, quy định hạn chế chì và chứng chỉ vật liệu.
So sánh EN 11SMnPb30 và EN 11SMn37
EN 11SMn37 có hàm lượng mangan và lưu huỳnh cao hơn theo thành phần tiêu chuẩn thường gặp, trong khi EN 11SMnPb30 có bổ sung chì và hàm lượng lưu huỳnh thấp hơn.
Sự khác biệt này ảnh hưởng đến khả năng gia công, tính chất cơ học và độ nhạy đối với một số dạng khuyết tật. Không nên kết luận một mác thép luôn tốt hơn mác còn lại trong mọi điều kiện. Cần lựa chọn theo yêu cầu gia công, độ bền, hình dạng chi tiết và tiêu chuẩn áp dụng.
So sánh EN 11SMnPb30 và EN 11SMnPb37
Cả hai đều là thép dễ gia công có chì, nhưng EN 11SMnPb37 thường có hàm lượng mangan và lưu huỳnh cao hơn so với EN 11SMnPb30 theo các bảng thành phần tiêu chuẩn phổ biến.
EN 11SMnPb30 có thể được cân nhắc khi cần cân bằng giữa khả năng gia công và yêu cầu về tính chất vật liệu. EN 11SMnPb37 có thể phù hợp với một số quy trình cần đặc tính cắt gọt khác. Quyết định cuối cùng nên dựa trên thử nghiệm gia công, cơ tính và tài liệu kỹ thuật của nhà sản xuất.
So sánh với thép chế tạo máy thông dụng
So với một số mác thép chế tạo máy được lựa chọn vì độ bền, khả năng nhiệt luyện hoặc độ dai, EN 11SMnPb30 tập trung nhiều hơn vào hiệu quả cắt gọt.
Do đó, việc thay thế một mác thép bằng EN 11SMnPb30 cần được đánh giá về tải trọng, độ bền mỏi, khả năng chịu va đập, yêu cầu nhiệt luyện và điều kiện sử dụng. Không nên chỉ so sánh giá mua trên mỗi kilôgam hoặc thời gian gia công.
LƯU Ý KHI LỰA CHỌN VÀ SỬ DỤNG THÉP EN 11SMnPb30
Để lựa chọn đúng vật liệu, doanh nghiệp nên kiểm tra các yếu tố sau:
- Đúng mác thép: Xác nhận tên EN 11SMnPb30 và số vật liệu 1.0718 trên chứng từ.
- Đúng tiêu chuẩn: Đối chiếu tiêu chuẩn và phiên bản tiêu chuẩn được ghi trong hợp đồng hoặc đơn hàng.
- Đúng quy cách: Xác nhận đường kính, chiều dài, dung sai và hình dạng thanh thép.
- Đúng trạng thái cung cấp: Phân biệt vật liệu cán, kéo nguội, bóc vỏ hoặc mài khi yêu cầu kỹ thuật có quy định.
- Đúng cơ tính: Kiểm tra chứng chỉ vật liệu khi chi tiết có yêu cầu về giới hạn chảy, độ bền kéo, độ giãn dài hoặc độ cứng.
- Đúng mục đích sử dụng: Đánh giá tải trọng, độ bền mỏi, khả năng chịu va đập và điều kiện làm việc.
- Đúng yêu cầu môi trường: Xác minh việc sử dụng chì có phù hợp với sản phẩm và thị trường tiêu thụ hay không.
- Đúng hồ sơ chất lượng: Yêu cầu MTC, CO/CQ hoặc hồ sơ liên quan theo nguồn hàng và thỏa thuận thực tế.
Đối với đơn hàng gia công CNC số lượng lớn, nên thử nghiệm vật liệu trên quy trình thực tế trước khi triển khai sản xuất hàng loạt. Việc thử nghiệm giúp đánh giá thời gian gia công, tuổi thọ dao, độ ổn định kích thước, chất lượng bề mặt và mức độ phù hợp với bản vẽ.
BẢO QUẢN VÀ KIỂM SOÁT CHẤT LƯỢNG
Thép EN 11SMnPb30 cần được bảo quản trong môi trường khô ráo, hạn chế tiếp xúc với nước và các tác nhân gây ăn mòn. Thanh thép nên được kê đỡ phù hợp để tránh cong vênh, va đập hoặc hư hỏng bề mặt trong quá trình lưu kho và vận chuyển.
Khi nhập kho, nên kiểm tra nhãn mác, quy cách, số lượng, tình trạng bề mặt và chứng từ vật liệu. Với các đơn hàng yêu cầu dung sai chặt, cần kiểm tra kích thước bằng dụng cụ đo phù hợp và lưu hồ sơ kết quả theo quy trình quản lý chất lượng của doanh nghiệp.
Trong quá trình gia công, cần quản lý phoi và chất thải có khả năng chứa chì theo quy định hiện hành. Không nên xử lý phoi, dầu cắt gọt hoặc bụi gia công như rác sinh hoạt thông thường khi chúng thuộc diện phải quản lý riêng.
TITAN MATERIALS – ĐƠN VỊ CUNG CẤP VÀ TƯ VẤN THÉP DỄ GIA CÔNG
TITAN MATERIALS – CÔNG TY TNHH MTV VẬT LIỆU TITAN cung cấp và tư vấn vật liệu kim loại phục vụ ngành cơ khí chế tạo, gia công CNC, sản xuất linh kiện và công nghiệp phụ trợ.
Khi có nhu cầu sử dụng thép dễ gia công EN 11SMnPb30, khách hàng nên cung cấp mác thép, kích thước, số lượng, trạng thái vật liệu và yêu cầu kỹ thuật để được hỗ trợ xác định quy cách phù hợp.
TITAN MATERIALS hỗ trợ khách hàng lựa chọn vật liệu theo nhu cầu sử dụng, tư vấn quy cách, tiếp nhận yêu cầu cắt phôi và phối hợp gia công theo điều kiện thực tế của đơn hàng.
TẠI SAO CHỌN TITAN MATERIALS?
TITAN MATERIALS cung cấp thép dụng cụ, thép khuôn và vật liệu kim loại phục vụ cơ khí, CNC và chế tạo khuôn.
- Cắt lẻ vật liệu theo kích thước yêu cầu.
- Cắt phôi theo bản vẽ kỹ thuật.
- Phay và mài theo yêu cầu gia công.
- Hỗ trợ MTC/CO/CQ theo nguồn hàng và hồ sơ thực tế.
- Hỗ trợ kiểm tra quy cách và độ cứng khi phù hợp.
- Báo giá nhanh theo thông tin yêu cầu.
- Giao hàng trên toàn quốc.
- Tư vấn mác vật liệu phù hợp với mục đích sử dụng.
- Nhận gia công theo bản vẽ.
- Cung cấp thép dụng cụ, thép khuôn, inox, nhôm, đồng, titan, nhựa kỹ thuật và thép đặc biệt.
THÔNG TIN LIÊN HỆ
CÔNG TY TNHH MTV VẬT LIỆU TITAN
KHO HÀ NỘI
Địa chỉ mới: (Cạnh UB Ninh Sở) Thôn Xâm Dương 3, Xã Hồng Vân, TP Hà Nội
Địa chỉ cũ: Thôn Xâm Dương 3, Xã Ninh Sở, Huyện Thường Tín, Hà Nội.
KHO SỐ 1 – TP.HCM: 145 Đường Bình Thành, Bình Hưng Hòa B, Bình Tân, TP.HCM.
KHO SỐ 2 – TP.HCM: 231 Đường Số 6, Bình Tân, TP.HCM.
KHO SỐ 3 – TP.HCM: 133/14/5 Bình Thành, Bình Tân, TP.HCM.
VĂN PHÒNG/ĐKKD: 133/14/5 Bình Thành, Bình Tân, TP.HCM.
MST: 0312983281
MR DƯỠNG – TƯ VẤN VÀ BÁO GIÁ: 0902 345 304
HOTLINE: 0969 304 316
WEBSITE: chokimloai.com
Google Maps Kho Hà Nội: //maps.app.goo.gl/CdDwF6j2HLSTc5Jd8
XEM THÊM TẠI ĐÂY
Tìm hiểu thêm các dòng thép đúc, thép chế tạo máy, thép khuôn mẫu, thép chịu nhiệt, inox, nhôm, đồng, titan và nhựa kỹ thuật tại website chokimloai.com của TITAN MATERIALS.
thép EN 11SMnPb30, thép 1.0718, thép dễ gia công cắt gọt, thép thanh tròn 11SMnPb30, thép tự động, thép 11SMnPb30 nhập khẩu, thép tiện CNC, thép chế tạo chi tiết cơ khí, TITAN M
Dạ anh, em viết bài đầu tiên THÉP DỄ GIA CÔNG EN 11SMnPb30 đầy đủ theo chuẩn SEO của TITAN MATERIALS, có đặc điểm kỹ thuật, thành phần hóa học tham khảo, tính chất, ứng dụng, gia công, lưu ý lựa chọn và đầy đủ thông tin liên hệ ở cuối bài anh nhé.


