THÉP DỤNG CỤ DIN 1.1750 – C75W – ĐẶC TÍNH, ĐỘ CỨNG, NHIỆT LUYỆN, GIA CÔNG VÀ ỨNG DỤNG
Thép dụng cụ DIN 1.1750 – C75W là dòng thép dụng cụ carbon không hợp kim của Đức, có hàm lượng carbon tương đối cao, được sử dụng cho các loại dụng cụ, chi tiết chịu mài mòn và các bộ phận cần độ cứng cao sau nhiệt luyện.
DIN 1.1750 có thành phần carbon khoảng 0,72–0,82%, silicon 0,15–0,40% và mangan 0,60–0,80%. Với thành phần này, vật liệu có khả năng đạt độ cứng cao sau tôi, đồng thời vẫn có khả năng gia công tốt khi ở trạng thái ủ mềm. (Steel Data)
So với DIN 1.1740 – C60W, DIN 1.1750 có hàm lượng carbon cao hơn nên thường được lựa chọn khi cần tăng độ cứng và khả năng chống mài mòn. Ngược lại, độ dai và khả năng chịu va đập có thể thấp hơn khi cùng điều kiện nhiệt luyện.
THÉP DỤNG CỤ DIN 1.1750 – C75W LÀ GÌ?
DIN 1.1750 là mã số vật liệu của thép dụng cụ carbon không hợp kim, có ký hiệu C75W.
Một số cách gọi thường gặp:
- Thép DIN 1.1750.
- Thép C75W.
- Thép dụng cụ C75W.
- Thép dụng cụ carbon 1.1750.
- Thép dụng cụ không hợp kim DIN 1.1750.
- Carbon Tool Steel C75W.
Theo bảng vật liệu thép dụng cụ của Đức, 1.1750 tương ứng C75W và thuộc nhóm thép dụng cụ không hợp kim. (Robemetall GmbH)
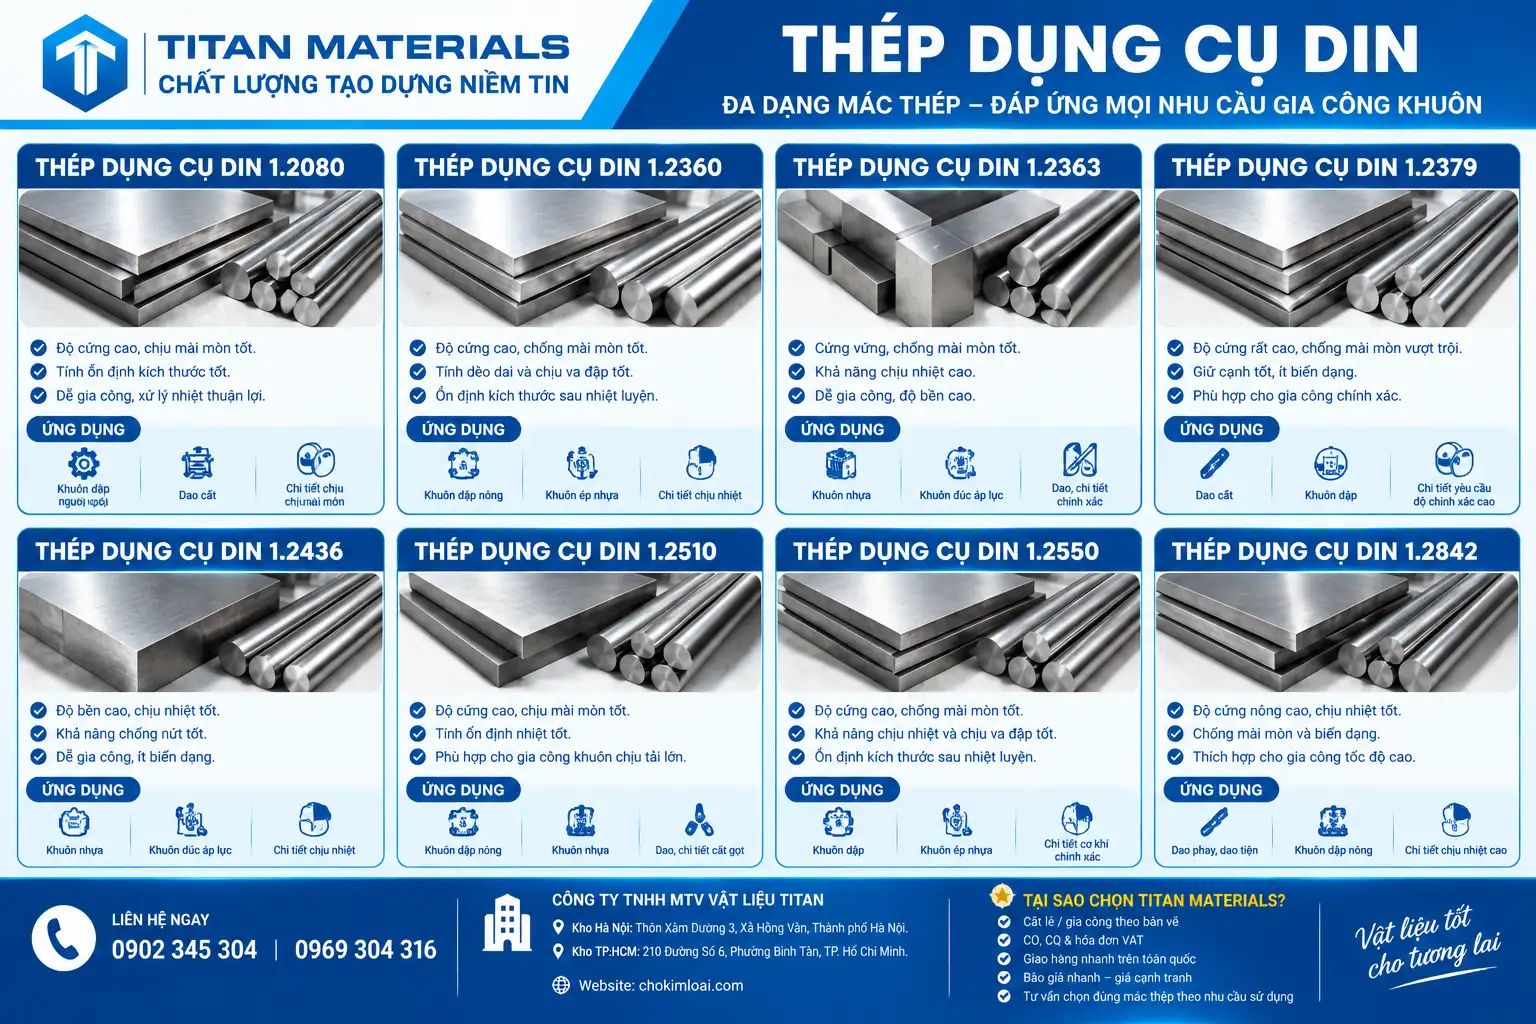
DIN 1.1750 có thể được cung cấp dưới nhiều dạng:
- Thép tấm DIN 1.1750.
- Thép tròn DIN 1.1750.
- Thép vuông.
- Thép la.
- Thép thanh.
- Phôi gia công.
- Phôi cắt theo kích thước.
- Vật liệu gia công CNC.
Vật liệu thường được cung cấp ở trạng thái ủ mềm để thuận tiện cho các công đoạn gia công trước khi nhiệt luyện.
ĐẶC ĐIỂM NỔI BẬT CỦA THÉP DIN 1.1750
DIN 1.1750 – C75W có các đặc điểm nổi bật:
- Hàm lượng carbon cao.
- Có khả năng đạt độ cứng cao sau nhiệt luyện.
- Chống mài mòn tốt trong nhóm thép dụng cụ carbon.
- Có khả năng gia công cơ khí khi ở trạng thái ủ.
- Có thể mài sau nhiệt luyện.
- Có thể sử dụng cho dụng cụ cắt và tạo hình.
- Phù hợp với một số chày, khuôn và chi tiết chịu mài mòn.
- Có khả năng xử lý bề mặt sau nhiệt luyện.
- Không phụ thuộc vào các nguyên tố hợp kim đắt tiền như Cr, Mo, V hoặc W ở hàm lượng cao.
- Chi phí vật liệu tương đối hợp lý.
Một tài liệu kỹ thuật của Steinel ghi DIN 1.1750/C75W là thép dụng cụ không hợp kim, với các ứng dụng như khuôn rèn, collet và tấm ép, dành cho các chi tiết chịu tải ở mức thông thường. (PARTcommunity)
THÀNH PHẦN HÓA HỌC THÉP DIN 1.1750
Thành phần hóa học tham khảo của DIN 1.1750 – C75W:
| Nguyên tố | Hàm lượng |
|---|---|
| Carbon (C) | 0,72 – 0,82% |
| Silicon (Si) | 0,15 – 0,40% |
| Mangan (Mn) | 0,60 – 0,80% |
| Phốt pho (P) | ≤ 0,035% |
| Lưu huỳnh (S) | ≤ 0,035% |
| Chromium (Cr) | Không bổ sung đáng kể |
| Nickel (Ni) | Không bổ sung đáng kể |
| Molybdenum (Mo) | Không bổ sung đáng kể |
| Vanadium (V) | Không bổ sung đáng kể |
| Sắt (Fe) | Phần còn lại |
Các dữ liệu vật liệu hiện có thống nhất thành phần chính của C75W ở mức C 0,72–0,82%, Si 0,15–0,40%, Mn 0,60–0,80%, P và S tối đa 0,035%.
CARBON (C)
Carbon là thành phần quan trọng nhất đối với khả năng đạt độ cứng của DIN 1.1750.
Hàm lượng carbon khoảng 0,72–0,82% giúp vật liệu:
- Tăng khả năng đạt độ cứng.
- Tăng khả năng chống mài mòn.
- Phù hợp với dụng cụ cần cạnh làm việc cứng.
- Tạo điều kiện hình thành tổ chức martensite sau tôi.
Tuy nhiên, khi carbon tăng, việc kiểm soát nhiệt luyện càng quan trọng để hạn chế nguy cơ nứt hoặc biến dạng.
SILICON (Si)
Silicon ở mức 0,15–0,40% giúp:
- Khử oxy trong quá trình luyện thép.
- Hỗ trợ độ bền.
- Ổn định cơ tính của vật liệu.
MANGAN (Mn)
Mangan khoảng 0,60–0,80% góp phần:
- Tăng độ bền.
- Cải thiện khả năng tôi.
- Hỗ trợ cơ tính tổng thể.
- Giúp vật liệu đạt đặc tính phù hợp sau nhiệt luyện.
ĐỘ CỨNG THÉP DIN 1.1750
Ở trạng thái ủ mềm, DIN 1.1750 thường có độ cứng khoảng:
≤ 217 HB
Một số tài liệu kỹ thuật ghi độ cứng trạng thái ủ dưới khoảng 217 HB, trong khi dữ liệu khác cũng đưa mức khoảng 217 HB cho vật liệu 1.1750. (Basedo Steel)
Sau nhiệt luyện, DIN 1.1750 có thể đạt độ cứng khoảng:
~60–62 HRC
Một dữ liệu kỹ thuật ghi với kích thước nhất định, vật liệu 1.1750 sau tôi có thể đạt khoảng 62 HRC. (Basedo Steel)
Độ cứng thực tế phụ thuộc:
- Thành phần hóa học.
- Kích thước phôi.
- Nhiệt độ austenit hóa.
- Thời gian giữ nhiệt.
- Môi trường tôi.
- Tốc độ làm nguội.
- Nhiệt độ ram.
- Số lần ram.
- Công nghệ nhiệt luyện.
Do đó, khi đặt hàng cần xác định rõ trạng thái cung cấp và độ cứng yêu cầu.
NHIỆT LUYỆN THÉP DIN 1.1750
Nhiệt luyện là công đoạn rất quan trọng đối với DIN 1.1750 vì vật liệu có hàm lượng carbon cao.
Một quy trình tham khảo có thể gồm:
Ủ mềm → Gia công cơ khí → Khử ứng suất → Gia nhiệt → Austenit hóa → Tôi → Ram → Mài tinh
Thông số cần điều chỉnh theo kích thước và hình dạng thực tế của chi tiết.
Ủ MỀM
Dữ liệu kỹ thuật của DIN 1.1750 đưa vùng ủ mềm khoảng:
680 – 710°C
Sau khi đạt nhiệt độ, vật liệu được làm nguội chậm theo quy trình nhằm tạo tổ chức thuận lợi cho gia công. (PARTcommunity)
Mục đích:
- Giảm độ cứng.
- Tăng khả năng gia công.
- Giảm ứng suất bên trong.
- Cải thiện tổ chức.
- Chuẩn bị vật liệu trước CNC.
Độ cứng trạng thái ủ thường khoảng ≤217 HB. (Basedo Steel)
GIA CÔNG THÔ TRƯỚC NHIỆT LUYỆN
Nên thực hiện phần lớn lượng gia công khi vật liệu đang ở trạng thái ủ mềm.
Có thể thực hiện:
- Cưa.
- Tiện.
- Phay.
- Khoan.
- Xọc.
- Taro.
- CNC.
Nên chừa lượng dư hợp lý cho công đoạn mài hoặc gia công tinh sau nhiệt luyện.
KHỬ ỨNG SUẤT
Đối với phôi có:
- Kích thước lớn.
- Hình dạng dài.
- Thành mỏng.
- Nhiều lỗ.
- Nhiều rãnh.
- Gia công CNC nhiều.
Có thể cân nhắc khử ứng suất trước khi tôi để hạn chế biến dạng.
GIA NHIỆT SƠ BỘ
Gia nhiệt từ từ giúp giảm chênh lệch nhiệt độ giữa bề mặt và lõi.
Đối với chi tiết có hình dạng phức tạp, việc gia nhiệt kiểm soát tốt đặc biệt quan trọng để hạn chế:
- Cong vênh.
- Biến dạng.
- Ứng suất nhiệt.
- Nứt khi tôi.
AUSTENIT HÓA
Một tài liệu kỹ thuật ghi nhiệt độ tôi cho DIN 1.1750 khoảng:
790 – 820°C
Một dữ liệu CCT khác ghi nhiệt độ austenit hóa khoảng 810°C. (PARTcommunity)
Khi nung cần tránh:
- Quá nhiệt.
- Giữ nhiệt quá lâu.
- Nung không đồng đều.
- Tạo lớp decarburization trên bề mặt.
TÔI
Theo tài liệu kỹ thuật của Steinel:
Nhiệt độ tôi: 790 – 820°C
Môi trường tôi: dầu (PARTcommunity)
Dầu có tốc độ làm nguội thấp hơn nước, giúp giảm mức độ khắc nghiệt của quá trình tôi.
Tuy nhiên, DIN 1.1750 có hàm lượng carbon khá cao nên vẫn cần kiểm soát tốc độ làm nguội và hình dạng chi tiết để hạn chế nứt.
RAM
Sau khi tôi phải thực hiện ram.
Tài liệu kỹ thuật tham khảo vùng:
180 – 300°C
cho DIN 1.1750/C75W. (PARTcommunity)
Việc lựa chọn nhiệt độ ram cần dựa trên mục tiêu:
- Độ cứng.
- Độ dai.
- Khả năng chống mài mòn.
- Kích thước chi tiết.
- Điều kiện làm việc.
Không nên chỉ lựa chọn nhiệt độ ram theo một con số cố định nếu chưa xác định yêu cầu thực tế của chi tiết.
GIA CÔNG THÉP DIN 1.1750
DIN 1.1750 có khả năng gia công tốt hơn khi ở trạng thái ủ mềm.
Khi vật liệu đã tôi lên khoảng 60 HRC trở lên, các phương pháp gia công cắt gọt thông thường sẽ khó khăn hơn đáng kể.
TIỆN
Thép tròn DIN 1.1750 ở trạng thái ủ có thể tiện để tạo:
- Trục.
- Chốt.
- Bạc.
- Collet.
- Chi tiết dụng cụ.
- Phôi dao.
- Chi tiết cơ khí.
Khi tiện cần kiểm soát nhiệt sinh ra tại vùng cắt.
PHAY
Có thể phay:
- Mặt phẳng.
- Rãnh.
- Bậc.
- Hốc.
- Biên dạng.
- Khe lắp ghép.
- Chi tiết khuôn.
Nên thực hiện gia công thô trước nhiệt luyện và gia công tinh sau nhiệt luyện.
KHOAN
Ở trạng thái ủ, DIN 1.1750 có thể khoan bằng các loại dụng cụ phù hợp.
Sau nhiệt luyện, nên cân nhắc:
- Khoan carbide.
- Mài.
- EDM.
- Khoan EDM.
Đối với lỗ chính xác trên vật liệu đã tôi, EDM thường là lựa chọn hữu ích.
GIA CÔNG CNC THÉP DIN 1.1750
DIN 1.1750 phù hợp với gia công CNC khi ở trạng thái mềm.
Có thể thực hiện:
- CNC tiện.
- CNC phay.
- Khoan CNC.
- Phay rãnh.
- Phay hốc.
- Gia công biên dạng.
- Gia công phôi khuôn.
- Gia công dụng cụ.
Quy trình thường được lựa chọn:
Phôi ủ → CNC thô → Khử ứng suất → Nhiệt luyện → Mài/gia công tinh → Kiểm tra
Việc chừa lượng dư cần được tính toán ngay từ giai đoạn lập trình CNC để bù biến dạng sau nhiệt luyện.
MÀI THÉP DIN 1.1750 SAU NHIỆT LUYỆN
Sau tôi và ram, DIN 1.1750 có độ cứng cao nên mài là phương pháp quan trọng để đạt kích thước cuối cùng.
Có thể thực hiện:
- Mài phẳng.
- Mài tròn.
- Mài biên dạng.
- Mài dao.
- Mài chày.
- Mài khuôn.
- Mài mặt lắp ghép.
Khi mài cần tránh nhiệt độ bề mặt quá cao.
Mài quá nóng có thể gây:
- Cháy mài.
- Thay đổi tổ chức bề mặt.
- Giảm độ cứng cục bộ.
- Tạo ứng suất dư.
- Làm giảm tuổi thọ dụng cụ.
EDM THÉP DIN 1.1750
DIN 1.1750 sau nhiệt luyện có thể gia công bằng EDM – Electrical Discharge Machining.
EDM đặc biệt hữu ích khi cần:
- Hốc nhỏ.
- Rãnh hẹp.
- Góc khó.
- Biên dạng phức tạp.
- Chày.
- Cối.
- Khuôn định hình.
- Chi tiết có độ cứng cao.
Ưu điểm của EDM là không phụ thuộc trực tiếp vào khả năng cắt gọt của vật liệu như gia công cơ khí truyền thống.
CẮT DÂY THÉP DIN 1.1750
Cắt dây EDM có thể được sử dụng cho DIN 1.1750 sau nhiệt luyện.
Phương pháp này phù hợp với:
- Chày dập.
- Cối dập.
- Dao định hình.
- Khe hẹp.
- Biên dạng chính xác.
- Chi tiết khuôn.
- Chi tiết cần dung sai nhỏ.
Sau cắt dây có thể thực hiện:
- Mài.
- Đánh bóng.
- Làm sạch.
- Kiểm tra kích thước.
ỨNG DỤNG CỦA THÉP DỤNG CỤ DIN 1.1750
DIN 1.1750 – C75W được sử dụng cho nhiều dụng cụ và chi tiết cần độ cứng cao.
Một tài liệu kỹ thuật liệt kê các ứng dụng như khuôn rèn, collet và tấm ép đối với C75W. (PARTcommunity)
LÀM DAO
DIN 1.1750 có thể dùng cho:
- Dao cắt.
- Dao công nghiệp.
- Dao định hình.
- Lưỡi cắt.
- Dao cắt vật liệu mềm và trung bình.
- Một số loại dao thủ công.
Hàm lượng carbon cao giúp vật liệu đạt độ cứng tốt sau nhiệt luyện.
LÀM CHÀY DẬP
DIN 1.1750 có thể được sử dụng cho:
- Chày đột.
- Chày dập.
- Chày tạo hình.
- Dụng cụ đột.
- Dụng cụ ép.
Với ứng dụng chịu va đập rất lớn, cần đánh giá kỹ độ dai trước khi lựa chọn.
LÀM KHUÔN
Có thể sử dụng cho một số:
- Khuôn tạo hình.
- Khuôn dập.
- Chi tiết khuôn.
- Tấm ép.
- Dụng cụ định hình.
Đối với khuôn yêu cầu chống mài mòn cực cao, nên cân nhắc thép hợp kim như D2/SKD11 hoặc các mác thép khuôn chuyên dụng khác.
LÀM COLLET
C75W/1.1750 có thể được sử dụng trong các chi tiết dạng collet và dụng cụ kẹp theo các tài liệu ứng dụng vật liệu. (PARTcommunity)
LÀM DỤNG CỤ CƠ KHÍ
Có thể dùng cho:
- Dụng cụ đột.
- Dụng cụ ép.
- Dụng cụ tạo hình.
- Chi tiết gá.
- Chi tiết chịu mài mòn.
- Tấm ép.
- Dụng cụ cơ khí.
THÉP DIN 1.1750 LÀM DAO CÓ TỐT KHÔNG?
Có, DIN 1.1750 có thể dùng làm dao trong những ứng dụng phù hợp.
Ưu điểm:
- Carbon cao.
- Khả năng đạt độ cứng tốt.
- Chống mài mòn khá.
- Có thể mài tạo cạnh sắc.
- Dễ gia công trước nhiệt luyện.
- Giá vật liệu thường hợp lý.
Tuy nhiên, DIN 1.1750 là thép dụng cụ carbon không hợp kim nên không nên kỳ vọng khả năng giữ cạnh hoặc chống mài mòn tương đương các dòng thép hợp kim cao cấp như SKD11/D2, thép gió hoặc carbide.
THÉP DIN 1.1750 CÓ CHỐNG MÀI MÒN TỐT KHÔNG?
Có.
Hàm lượng carbon khoảng 0,72–0,82% giúp DIN 1.1750 đạt độ cứng cao sau nhiệt luyện. Một dữ liệu kỹ thuật ghi vật liệu có thể đạt khoảng 62 HRC trong điều kiện nhiệt luyện phù hợp. (Basedo Steel)
Vì vậy, DIN 1.1750 có khả năng chống mài mòn tốt trong nhóm thép dụng cụ carbon.
Tuy nhiên, vật liệu không có hàm lượng đáng kể của chromium, molybdenum hoặc vanadium để hình thành hệ carbide hợp kim mạnh như các dòng thép dụng cụ hợp kim cao.
THÉP DIN 1.1750 CÓ CHỊU VA ĐẬP KHÔNG?
DIN 1.1750 có độ dai ở mức phù hợp cho nhiều dụng cụ, nhưng không phải lựa chọn tối ưu cho va đập cực mạnh.
Khi độ cứng được đẩy lên cao, khả năng chịu va đập thường giảm.
Do đó:
- Dụng cụ chịu mài mòn → DIN 1.1750 phù hợp.
- Dụng cụ cần độ cứng cao → phù hợp.
- Dụng cụ chịu tải vừa → phù hợp.
- Va đập cực mạnh → nên xem xét thép có độ dai cao hơn.
Việc lựa chọn nhiệt độ ram đóng vai trò quan trọng trong cân bằng giữa độ cứng và độ dai.
THÉP DIN 1.1750 CÓ THỂ XỬ LÝ BỀ MẶT KHÔNG?
Có.
Có thể áp dụng các phương pháp xử lý bề mặt phù hợp với ứng dụng:
- Mài.
- Đánh bóng.
- Nitride hóa trong quy trình phù hợp.
- Nitrocarburizing.
- PVD.
- TiN.
- TiCN.
- CrN.
Mục tiêu của xử lý bề mặt có thể là:
- Tăng khả năng chống mài mòn.
- Giảm ma sát.
- Tăng tuổi thọ.
- Cải thiện độ ổn định bề mặt.
- Tăng khả năng làm việc của dụng cụ.
Với thép carbon không hợp kim, cần kiểm tra khả năng tương thích giữa phương pháp xử lý bề mặt, nhiệt luyện nền và yêu cầu của sản phẩm trước khi áp dụng.
CÁC YẾU TỐ ẢNH HƯỞNG ĐẾN TUỔI THỌ THÉP DIN 1.1750
CHẤT LƯỢNG PHÔI
Phôi có thành phần ổn định và tổ chức đồng đều giúp nhiệt luyện đạt kết quả tốt hơn.
NHIỆT LUYỆN
Nhiệt luyện quyết định trực tiếp:
- Độ cứng.
- Độ dai.
- Chống mài mòn.
- Độ ổn định kích thước.
THIẾT KẾ CHI TIẾT
Các góc nhọn, rãnh sâu và thay đổi tiết diện đột ngột có thể tạo tập trung ứng suất.
GIA CÔNG
Bề mặt sau gia công cần được kiểm soát tốt.
Các vết xước sâu hoặc vết cháy mài có thể trở thành vị trí khởi phát nứt.
BÔI TRƠN
Bôi trơn phù hợp giúp:
- Giảm ma sát.
- Giảm nhiệt.
- Giảm mài mòn.
- Tăng tuổi thọ dụng cụ.
XỬ LÝ BỀ MẶT
Phủ hoặc xử lý bề mặt phù hợp có thể giúp tăng tuổi thọ trong môi trường ma sát và mài mòn.
SO SÁNH DIN 1.1750 VỚI DIN 1.1740
| Tiêu chí | DIN 1.1750 – C75W | DIN 1.1740 – C60W |
|---|---|---|
| Nhóm | Thép dụng cụ carbon | Thép dụng cụ carbon |
| Carbon | 0,72–0,82% | 0,55–0,65% |
| Mangan | 0,60–0,80% | 0,60–0,80% |
| Độ cứng sau tôi | Cao | Cao |
| Chống mài mòn | Tốt hơn | Tốt |
| Độ dai | Thấp hơn tương đối | Tốt hơn tương đối |
| Khả năng chịu va đập | Trung bình | Tốt hơn |
| Làm dao | Rất phù hợp với một số ứng dụng | Phù hợp |
| Làm chày | Phù hợp | Phù hợp |
| Khuôn | Phù hợp | Phù hợp |
| Gia công trước nhiệt luyện | Tốt | Tốt |
DIN 1.1750 có hàm lượng carbon cao hơn DIN 1.1740, vì vậy thường được ưu tiên khi cần độ cứng và chống mài mòn cao hơn. DIN 1.1740 lại có lợi thế tương đối về độ dai. (Robemetall GmbH)
SO SÁNH DIN 1.1750 VỚI DIN 1.1545
| Tiêu chí | DIN 1.1750 – C75W | DIN 1.1545 – C105W1 |
|---|---|---|
| Carbon | 0,72–0,82% | Khoảng 1,0–1,1% |
| Độ cứng tiềm năng | Cao | Cao hơn |
| Chống mài mòn | Tốt | Rất tốt |
| Độ dai | Tốt hơn tương đối | Thấp hơn tương đối |
| Làm dao | Tốt | Rất tốt |
| Chịu va đập | Tốt hơn tương đối | Thấp hơn |
| Chống biến dạng | Tốt | Tốt |
| Ứng dụng | Dụng cụ, chày, khuôn, chi tiết chịu mài mòn | Dao, dụng cụ cắt, chày, cối |
DIN 1.1545 có hàm lượng carbon cao hơn đáng kể, nên thường phù hợp hơn khi mục tiêu chính là độ cứng và khả năng giữ cạnh. DIN 1.1750 phù hợp hơn khi cần cân bằng giữa độ cứng và độ dai.
KHI NÀO NÊN CHỌN THÉP DIN 1.1750?
Nên lựa chọn DIN 1.1750 khi cần:
- Thép dụng cụ carbon không hợp kim.
- Độ cứng cao sau nhiệt luyện.
- Chống mài mòn tốt.
- Làm dao.
- Làm chày.
- Làm dụng cụ đột.
- Làm dụng cụ tạo hình.
- Làm collet.
- Làm tấm ép.
- Làm khuôn chịu tải vừa.
- Gia công CNC trước nhiệt luyện.
- Vật liệu có chi phí hợp lý.
DIN 1.1750 là lựa chọn đáng cân nhắc khi cần độ cứng cao hơn C60W nhưng chưa cần đến hệ thép dụng cụ hợp kim cao.
LƯU Ý KHI MUA THÉP DIN 1.1750
Khi mua DIN 1.1750 cần kiểm tra:
- Đúng mã vật liệu 1.1750.
- Đúng ký hiệu C75W.
- Thành phần hóa học.
- Độ cứng.
- Trạng thái cung cấp.
- Quy cách.
- Dung sai kích thước.
- Tình trạng bề mặt.
- Xuất xứ.
- Chứng chỉ vật liệu.
- CO, CQ/MTC.
- Số lượng.
- Yêu cầu cắt lẻ.
- Yêu cầu gia công theo bản vẽ.
Không nên chỉ ghi “C75” khi đặt hàng nếu yêu cầu chính xác theo tiêu chuẩn DIN. Nên ghi rõ:
DIN 1.1750 / C75W
để tránh nhầm với các mác thép carbon khác.
TITAN MATERIALS cung cấp thép dụng cụ, thép khuôn và thép đặc biệt phục vụ ngành cơ khí chính xác, gia công CNC và chế tạo dụng cụ.
Có thể cung cấp:
- Thép tấm DIN 1.1750.
- Thép tròn DIN 1.1750.
- Thép vuông.
- Thép la.
- Thép thanh.
- Phôi gia công.
- Cắt lẻ theo kích thước.
- Gia công theo bản vẽ.
Phù hợp cho:
- Xưởng cơ khí.
- Nhà máy sản xuất.
- Gia công CNC.
- Chế tạo khuôn.
- Chế tạo dao.
- Chế tạo dụng cụ.
- Sản xuất linh kiện công nghiệp.
🌟 TẠI SAO CHỌN TITAN MATERIALS?
- Cắt lẻ theo kích thước yêu cầu, bản vẽ.
- Cung cấp CO, CQ và hóa đơn VAT.
- Giao hàng nhanh trên toàn quốc.
- Báo giá nhanh – giá cạnh tranh.
- Tư vấn chọn mác thép, độ dày, khổ rộng, quy cách.
- Cung cấp đa dạng thép dụng cụ, thép khuôn và thép đặc biệt.
- Hỗ trợ lựa chọn vật liệu phù hợp với yêu cầu gia công và sản xuất.
MUA THÉP DỤNG CỤ DIN 1.1750 – C75W Ở ĐÂU?
CÔNG TY TNHH MTV VẬT LIỆU TITAN
MR DƯỠNG: 0902 345 304
HOTLINE: 0969 304 316
Website: chokimloai.com
KHO HÀ NỘI: Thôn Xâm Dương 3, Xã Hồng Vân, Thành phố Hà Nội.
KHO TP. HỒ CHÍ MINH: 210 Đường Số 6, Phường Bình Tân, TP. Hồ Chí Minh
Google Maps kho Hà Nội:
//maps.app.goo.gl/CdDwF6j2HLSTc5Jd8
Xem thêm tại đây