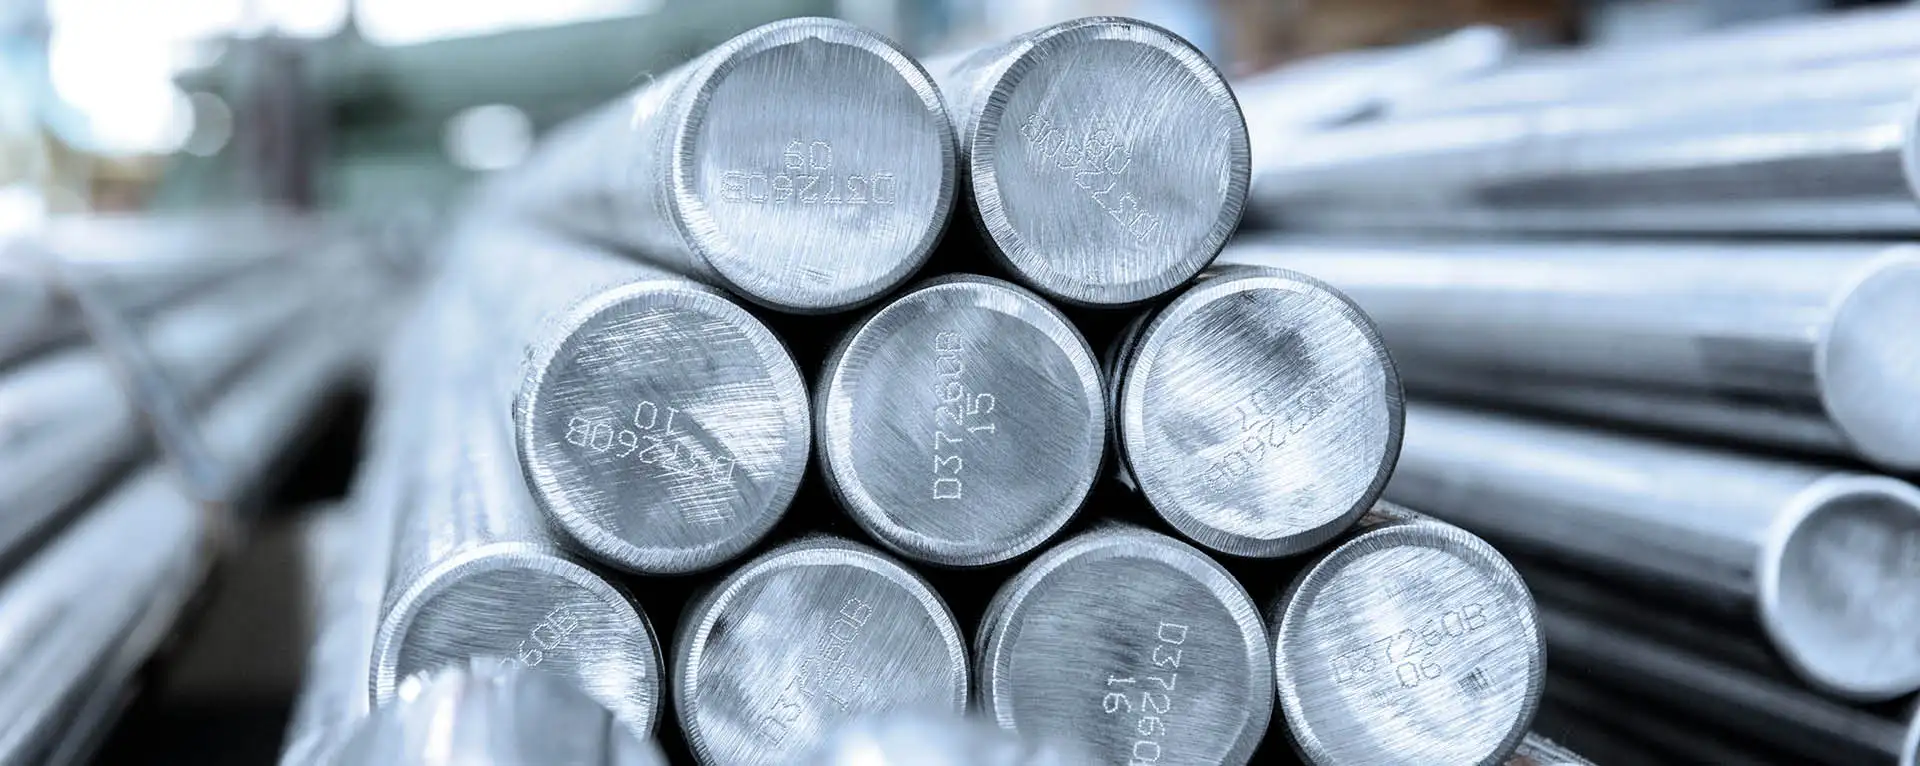


THÉP GIÓ AISI T2 – ĐẶC ĐIỂM, THÀNH PHẦN HÓA HỌC, ĐỘ CỨNG VÀ ỨNG DỤNG TRONG CƠ KHÍ CHÍNH XÁC
Thép gió AISI T2 là thép dụng cụ tốc độ cao thuộc hệ thép gió vonfram, được sử dụng trong lĩnh vực chế tạo dụng cụ cắt gọt và gia công kim loại. Với hệ hợp kim chứa vonfram, crom và vanadi, AISI T2 được quan tâm nhờ khả năng đạt độ cứng cao sau nhiệt luyện, chống mài mòn và duy trì tính năng cắt gọt trong điều kiện làm việc có phát sinh nhiệt.
Trong ngành cơ khí, lựa chọn đúng thép gió giúp cải thiện độ ổn định của dụng cụ, hạn chế mài mòn lưỡi cắt và hỗ trợ kiểm soát chất lượng sản phẩm. Tuy nhiên, hiệu quả sử dụng thép gió AISI T2 phụ thuộc vào thành phần vật liệu thực tế, trạng thái cung cấp, quy trình nhiệt luyện, hình dạng dụng cụ và chế độ gia công.
TỔNG QUAN VỀ THÉP GIÓ AISI T2
Thép gió, hay High Speed Steel (HSS), là nhóm thép dụng cụ được phát triển để chế tạo dao cắt và dụng cụ gia công kim loại. Điểm đặc trưng của nhóm thép này là khả năng đạt độ cứng cao sau nhiệt luyện và duy trì khả năng làm việc tốt hơn nhiều loại thép dụng cụ thông thường khi nhiệt độ tại vùng cắt tăng lên.
AISI T2 thuộc nhóm thép gió hệ vonfram, khác với nhóm thép gió hệ molypden thường được nhận diện bằng ký hiệu M trong hệ phân loại AISI. Thành phần hợp kim và tổ chức cacbit của AISI T2 góp phần tạo nên đặc tính chống mài mòn và khả năng giữ độ cứng cần thiết cho dụng cụ cắt.
Một số thông tin cơ bản về thép gió AISI T2:
- Tên mác: AISI T2.
- Nhóm vật liệu: Thép dụng cụ tốc độ cao.
- Hệ hợp kim: Thép gió vonfram.
- Đặc điểm sử dụng: Chế tạo dụng cụ cắt và dụng cụ gia công chuyên dụng.
- Công đoạn quan trọng: Nhiệt luyện, mài hoàn thiện và kiểm tra độ cứng.
- Yêu cầu khi mua: Xác nhận mác thép, quy cách, trạng thái cung cấp và chứng chỉ vật liệu.
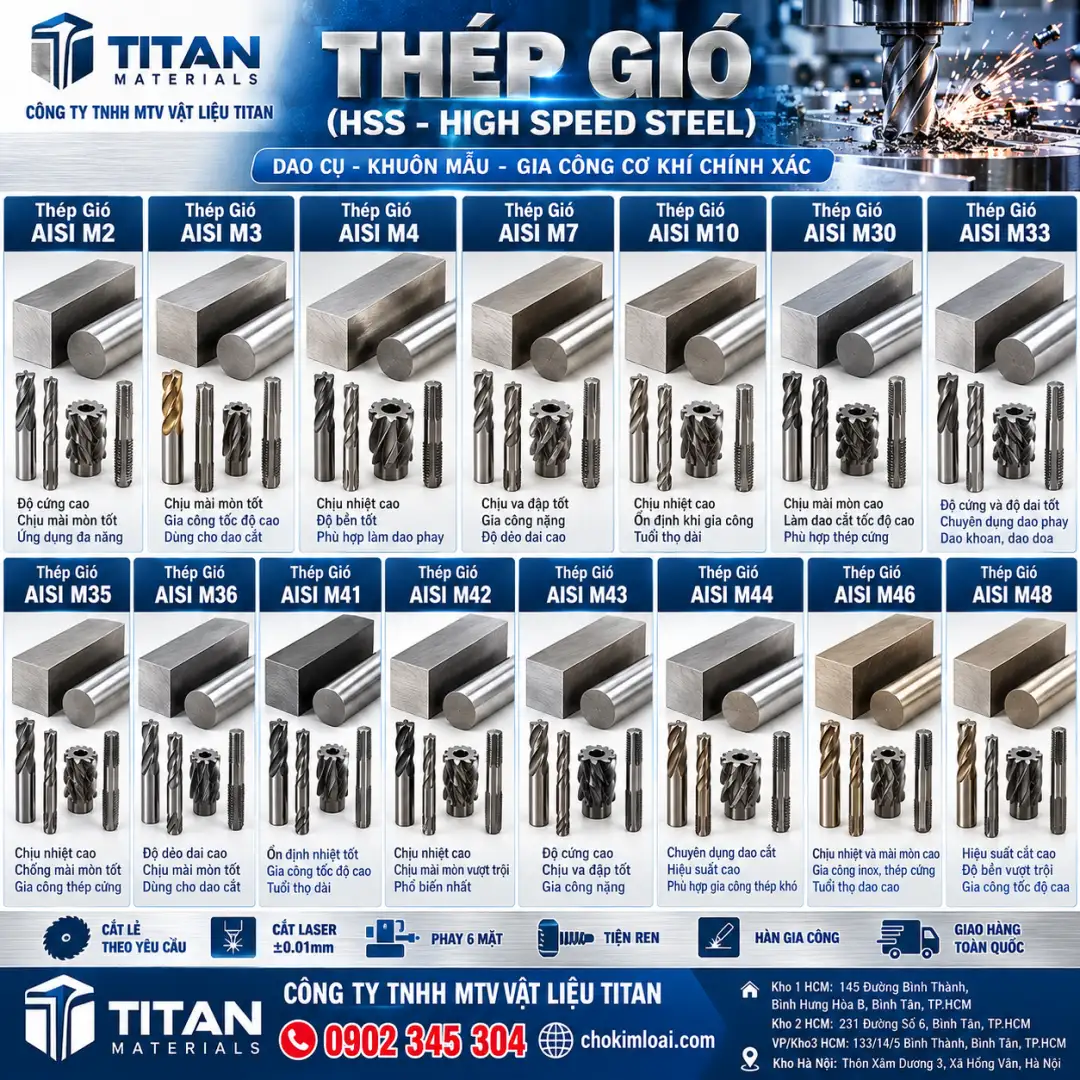
Khi đặt hàng, doanh nghiệp cần đối chiếu mác thép với tiêu chuẩn áp dụng và tài liệu của nhà sản xuất. Không nên xem các mác thép gió khác nhau là tương đương chỉ vì chúng cùng thuộc nhóm HSS.
THÀNH PHẦN HÓA HỌC CỦA THÉP GIÓ AISI T2
Thành phần hóa học quyết định khả năng tôi cứng, sự hình thành cacbit và tính năng làm việc của thép gió AISI T2. Các nguyên tố quan trọng trong hệ thép này gồm cacbon, crom, vonfram và vanadi.
- Cacbon (C): Góp phần tạo độ cứng và hình thành cacbit, ảnh hưởng đến khả năng chống mài mòn của dụng cụ.
- Crom (Cr): Hỗ trợ khả năng tôi cứng và ảnh hưởng đến tính chất của thép sau nhiệt luyện.
- Vonfram (W): Là nguyên tố hợp kim chủ đạo của hệ thép gió T2, góp phần hình thành cacbit và duy trì độ cứng khi làm việc ở nhiệt độ cao.
- Vanadi (V): Hình thành các cacbit cứng, góp phần tăng khả năng chống mài mòn và duy trì độ sắc của lưỡi cắt.
- Mangan (Mn) và silic (Si): Tham gia vào hệ thành phần của thép, ảnh hưởng đến quá trình luyện kim và các đặc tính của vật liệu.
- Phốt pho (P) và lưu huỳnh (S): Là các nguyên tố cần được kiểm soát theo giới hạn của tiêu chuẩn nhằm bảo đảm chất lượng thép.
Hàm lượng chính xác của từng nguyên tố phải được xác nhận theo tiêu chuẩn áp dụng cho AISI T2 và chứng chỉ phân tích của lô hàng. Khi lập hồ sơ kỹ thuật hoặc nghiệm thu vật liệu, doanh nghiệp nên sử dụng số liệu từ nhà sản xuất thay vì áp dụng thành phần tham khảo chung.
ĐẶC TÍNH CỦA THÉP GIÓ AISI T2
Khả năng đạt độ cứng cao
Sau khi nhiệt luyện đúng quy trình, thép gió AISI T2 có thể đạt độ cứng phù hợp cho nhiều loại dụng cụ cắt. Độ cứng giúp lưỡi cắt hạn chế biến dạng khi tiếp xúc với phôi và duy trì hình dạng trong quá trình gia công.
Độ cứng mục tiêu phải được lựa chọn theo loại dụng cụ, kích thước tiết diện và yêu cầu về độ dai. Nếu độ cứng không đạt yêu cầu, dụng cụ có thể nhanh chóng bị mòn hoặc mất độ sắc. Ngược lại, nhiệt luyện không phù hợp có thể làm tăng nguy cơ nứt hoặc sứt mẻ.
Khả năng giữ độ cứng khi làm việc nóng
Trong quá trình gia công kim loại, ma sát giữa dao và phôi tạo ra nhiệt tại vùng cắt. Khi nhiệt độ tăng, vật liệu dụng cụ cần duy trì độ cứng và khả năng chống biến dạng để tiếp tục làm việc ổn định.
Thép gió AISI T2 được sử dụng trong các ứng dụng cần khả năng cắt gọt ở điều kiện có phát sinh nhiệt. Hệ hợp kim vonfram cùng tổ chức sau nhiệt luyện góp phần hỗ trợ đặc tính này.
Tuy nhiên, khả năng làm việc thực tế vẫn phụ thuộc vào tốc độ cắt, lượng chạy dao, chiều sâu cắt, hình học lưỡi dao và phương pháp làm mát. Vì vậy, cần lựa chọn chế độ cắt theo dữ liệu kỹ thuật và điều kiện gia công thực tế.
Khả năng chống mài mòn
Các cacbit cứng trong thép gió góp phần tăng khả năng chống mài mòn của lưỡi cắt. Đặc tính này có ý nghĩa với những dụng cụ phải làm việc liên tục và cần duy trì kích thước hoặc biên dạng trong suốt quá trình sản xuất.
Để phát huy khả năng chống mài mòn, cần kết hợp vật liệu phù hợp với nhiệt luyện chính xác, mài hoàn thiện đúng kỹ thuật và chế độ cắt hợp lý. Nếu lưỡi cắt bị quá nhiệt hoặc chịu tải vượt quá thiết kế, tuổi thọ dụng cụ vẫn có thể giảm đáng kể.
Độ dai và khả năng chống sứt mẻ
Độ dai là yếu tố cần được xem xét song song với độ cứng. Dụng cụ có lưỡi cắt mỏng, hình dạng phức tạp hoặc phải chịu tải trọng thay đổi cần được thiết kế và nhiệt luyện phù hợp để hạn chế nứt gãy.
Khi sử dụng AISI T2, doanh nghiệp cần xác định rõ điều kiện làm việc của dụng cụ. Không nên chỉ lựa chọn dựa trên độ cứng cao mà bỏ qua yêu cầu về độ dai và khả năng chịu tải.
ỨNG DỤNG CỦA THÉP GIÓ AISI T2
Thép gió AISI T2 có thể được cân nhắc trong ngành chế tạo dụng cụ cắt và gia công cơ khí. Khả năng phù hợp của từng ứng dụng cần được xác nhận theo dữ liệu kỹ thuật của sản phẩm và yêu cầu thiết kế.
Dao tiện
Dao tiện cần duy trì độ sắc và khả năng chống mài mòn trong quá trình bóc tách vật liệu. AISI T2 có thể được đánh giá cho những dụng cụ tiện phù hợp với đặc tính thép gió và chế độ gia công dự kiến.
Dao phay
Dao phay phải chịu tải trọng lặp lại và nhiệt phát sinh tại lưỡi cắt. Việc lựa chọn AISI T2 cần xem xét hình dạng dao, vật liệu gia công, tốc độ cắt và yêu cầu tuổi thọ dụng cụ.
Mũi khoan
Mũi khoan làm việc trong điều kiện ma sát, sinh nhiệt và chịu lực dọc trục. Nếu lựa chọn AISI T2 cho ứng dụng này, cần xác nhận tính phù hợp về khả năng nhiệt luyện, độ dai và hình học dụng cụ.
Dao chuốt và dao định hình
Dao chuốt và dao định hình cần duy trì biên dạng cắt để bảo đảm độ chính xác của sản phẩm. Vật liệu chế tạo phải đáp ứng yêu cầu về độ cứng, khả năng chống mài mòn và chất lượng bề mặt sau mài.
Dụng cụ cắt chuyên dụng
AISI T2 có thể được xem xét trong các ứng dụng chế tạo dụng cụ chuyên dụng khi thông số kỹ thuật của vật liệu đáp ứng yêu cầu làm việc. Với những ứng dụng quan trọng, nên thử nghiệm trên điều kiện sản xuất thực tế trước khi triển khai hàng loạt.
Các ứng dụng trên là những nhóm cần đánh giá về mặt kỹ thuật, không có nghĩa mọi thiết kế dao cắt đều phù hợp với AISI T2. Việc lựa chọn phải dựa trên bản vẽ, thông số vật liệu và yêu cầu vận hành.
NHIỆT LUYỆN THÉP GIÓ AISI T2
Nhiệt luyện là công đoạn quan trọng quyết định độ cứng, độ dai và khả năng chống mài mòn của thép gió AISI T2. Do đây là thép dụng cụ hợp kim cao, quy trình cần được thực hiện theo tài liệu kỹ thuật dành riêng cho mác thép và dạng sản phẩm.
Gia nhiệt sơ bộ
Gia nhiệt sơ bộ giúp giảm chênh lệch nhiệt độ trong phôi trước khi đưa vật liệu đến nhiệt độ tôi. Công đoạn này cần được cân nhắc theo kích thước, hình dạng và yêu cầu hạn chế biến dạng của dụng cụ.
Với phôi lớn hoặc chi tiết có hình dạng phức tạp, kiểm soát tốc độ gia nhiệt giúp giảm nguy cơ phát sinh ứng suất nhiệt và nứt trong quá trình xử lý.
Austenit hóa và tôi
Nhiệt độ austenit hóa, thời gian giữ nhiệt và phương pháp làm nguội phải tuân thủ hướng dẫn của nhà sản xuất. Gia nhiệt không đủ có thể khiến thép không đạt độ cứng yêu cầu; trong khi quá nhiệt hoặc giữ nhiệt không phù hợp có thể ảnh hưởng đến tổ chức và tính năng vật liệu.
Không nên áp dụng nguyên xi thông số nhiệt luyện của AISI M2, AISI M47 hoặc một mác thép gió khác cho AISI T2 khi chưa xác nhận tính tương thích.
Ram sau tôi
Sau khi tôi, thép gió cần được ram theo quy trình phù hợp để điều chỉnh tổ chức và cân bằng giữa độ cứng với độ dai. Nhiệt độ, thời gian và số lần ram phải dựa trên tài liệu kỹ thuật của đúng mác thép.
Sau nhiệt luyện, cần kiểm tra độ cứng, độ cong vênh và tình trạng bề mặt. Với dụng cụ có yêu cầu cao về độ chính xác, nên thực hiện các bước kiểm tra bổ sung theo bản vẽ và quy trình nghiệm thu.
GIA CÔNG THÉP GIÓ AISI T2
Phương pháp gia công AISI T2 phụ thuộc vào trạng thái cung cấp của phôi. Vật liệu ở trạng thái phù hợp cho gia công tạo hình thường thuận lợi hơn so với thép đã tôi đạt độ cứng cao.
Cắt phôi theo kích thước
Trước khi cắt, cần xác định quy cách, lượng dư và phương pháp gia công tiếp theo. Thiết bị cắt phải phù hợp với kích thước phôi và trạng thái vật liệu để hạn chế ảnh hưởng nhiệt hoặc hư hỏng bề mặt.
Sau khi cắt, nên kiểm tra kích thước, độ vuông góc và tình trạng mặt cắt nhằm bảo đảm phôi đáp ứng yêu cầu cho công đoạn tiếp theo.
Phay và tạo hình
Phay thô và gia công tạo hình nên được thực hiện ở trạng thái vật liệu phù hợp với khả năng của máy và dụng cụ cắt. Chế độ gia công cần được điều chỉnh để hạn chế mòn dao, quá nhiệt và sai lệch kích thước.
Đối với chi tiết có hình dạng phức tạp, cần tính đến lượng dư cho nhiệt luyện và mài hoàn thiện nhằm đạt dung sai yêu cầu.
Mài hoàn thiện
Mài là công đoạn quan trọng để đạt kích thước, độ nhẵn và độ sắc của dụng cụ sau nhiệt luyện. Nhiệt phát sinh trong quá trình mài cần được kiểm soát nhằm hạn chế cháy mài, nứt bề mặt và thay đổi độ cứng cục bộ.
Đá mài, lượng chạy dao và phương pháp làm mát cần được lựa chọn theo vật liệu, thiết bị và yêu cầu bề mặt. Sau khi mài, cần kiểm tra kích thước, dung sai và hình dạng lưỡi cắt theo bản vẽ.
SO SÁNH THÉP GIÓ AISI T2 VỚI MỘT SỐ MÁC THÉP KHÁC
So sánh AISI T2 và AISI M2
AISI T2 thuộc hệ thép gió vonfram, trong khi AISI M2 thuộc hệ thép gió molypden. Hai mác có hệ hợp kim khác nhau nên không thể mặc định có thành phần, quy trình nhiệt luyện hoặc tính năng hoàn toàn tương đương.
Khi lựa chọn giữa hai mác, cần so sánh yêu cầu về độ cứng, độ dai, khả năng chống mài mòn, điều kiện làm việc và dữ liệu kỹ thuật của nhà sản xuất. Việc thay thế cần được xác nhận trước khi áp dụng trong sản xuất.
So sánh AISI T2 và AISI T1
AISI T1 cũng thuộc hệ thép gió vonfram. Tuy nhiên, hai mác không nên được xem là tương đương trực tiếp nếu chưa đối chiếu thành phần hóa học, tiêu chuẩn và trạng thái cung cấp.
Doanh nghiệp cần xác định yêu cầu dụng cụ và kiểm tra dữ liệu kỹ thuật trước khi lựa chọn hoặc thay thế giữa T1 và T2.
So sánh thép gió với thép dụng cụ nguội
Thép gió thường được lựa chọn cho dụng cụ cắt cần duy trì độ cứng trong điều kiện phát sinh nhiệt. Thép dụng cụ nguội thường được sử dụng cho khuôn dập, dao cắt và chi tiết chịu mài mòn trong những điều kiện làm việc khác.
Việc lựa chọn giữa hai nhóm vật liệu phải dựa trên tải trọng, nhiệt độ làm việc, cơ chế mài mòn, độ cứng yêu cầu và tuổi thọ dự kiến của dụng cụ.
LƯU Ý KHI LỰA CHỌN VÀ MUA THÉP GIÓ AISI T2
Để lựa chọn đúng vật liệu và hạn chế rủi ro trong quá trình sản xuất, doanh nghiệp nên lưu ý:
- Xác nhận đúng mác thép: Kiểm tra ký hiệu AISI T2 và tiêu chuẩn áp dụng trên hồ sơ hàng hóa.
- Kiểm tra thành phần hóa học: Đối chiếu chứng chỉ vật liệu với tiêu chuẩn đặt hàng.
- Xác định quy cách: Cung cấp chiều dày, chiều rộng, chiều dài hoặc đường kính theo bản vẽ.
- Làm rõ trạng thái cung cấp: Xác nhận vật liệu ở trạng thái ủ hay đã qua nhiệt luyện.
- Thống nhất yêu cầu độ cứng: Xác định độ cứng mục tiêu theo loại dụng cụ và điều kiện làm việc.
- Lựa chọn phương án gia công: Xác định nhu cầu cắt phôi, phay, mài và lượng dư cần thiết.
- Kiểm tra truy xuất nguồn gốc: Lưu chứng chỉ, mã lô và hồ sơ kiểm tra chất lượng.
- Đánh giá khả năng thay thế: Không thay thế T2 bằng một mác thép khác khi chưa xác nhận tính tương thích.
Khi đặt hàng, khách hàng nên cung cấp bản vẽ, quy cách, số lượng và mục đích sử dụng để nhà cung cấp kiểm tra khả năng đáp ứng và tư vấn chính xác hơn.
BẢO QUẢN THÉP GIÓ AISI T2
Thép gió AISI T2 nên được bảo quản tại nơi khô ráo, hạn chế tiếp xúc với nước và môi trường có nguy cơ gây ăn mòn. Bề mặt phôi cần được bảo vệ phù hợp trong quá trình vận chuyển và lưu kho.
Vật liệu cần được kê đỡ chắc chắn để hạn chế cong vênh, va đập và sứt cạnh. Khi nhập kho, nên phân loại theo mác thép, quy cách và trạng thái cung cấp để tránh nhầm lẫn trong quá trình sản xuất.
Đối với phôi đã gia công hoặc nhiệt luyện, cần bảo vệ bề mặt và lưu hồ sơ chất lượng đi kèm để thuận tiện cho việc truy xuất khi cần.
TITAN MATERIALS – CUNG CẤP VẬT TƯ KIM LOẠI CHO NGÀNH CƠ KHÍ
Thép gió AISI T2 là vật liệu cần được lựa chọn trên cơ sở thành phần hóa học, quy trình nhiệt luyện và yêu cầu làm việc của dụng cụ. Việc xác nhận đúng mác thép, quy cách và chứng chỉ giúp doanh nghiệp hạn chế nhầm lẫn vật liệu và kiểm soát chất lượng sản xuất.
TITAN MATERIALS cung cấp vật tư kim loại phục vụ cơ khí, CNC và chế tạo công nghiệp, hỗ trợ khách hàng kiểm tra quy cách, lựa chọn vật liệu và trao đổi phương án gia công theo nhu cầu thực tế.
Khách hàng có nhu cầu tìm hiểu thép gió AISI T2 vui lòng cung cấp quy cách, số lượng và mục đích sử dụng để được hỗ trợ kiểm tra khả năng cung ứng.
TẠI SAO CHỌN TITAN MATERIALS?
TITAN cung cấp thép dụng cụ, thép khuôn và vật liệu kim loại phục vụ cơ khí, CNC và chế tạo khuôn, với các dịch vụ hỗ trợ:
- Cắt lẻ theo kích thước yêu cầu.
- Cắt phôi theo bản vẽ.
- Phay và mài theo yêu cầu.
- Hỗ trợ chứng từ MTC/CO/CQ theo sản phẩm và lô hàng thực tế.
- Hỗ trợ kiểm tra quy cách và độ cứng.
- Báo giá nhanh theo mác thép, kích thước và số lượng.
- Giao hàng toàn quốc.
- Tư vấn lựa chọn mác vật liệu phù hợp với ứng dụng.
- Nhận gia công theo bản vẽ.
- Cung cấp inox, nhôm, đồng, titan, nhựa kỹ thuật và thép đặc biệt.
THÔNG TIN LIÊN HỆ
CÔNG TY TNHH MTV VẬT LIỆU TITAN
KHO HÀ NỘI
Địa chỉ mới: (Cạnh UB Ninh Sở) Thôn Xâm Dương 3, Xã Hồng Vân, TP Hà Nội
Địa chỉ cũ: Thôn Xâm Dương 3, Xã Ninh Sở, Huyện Thường Tín, Hà Nội.
KHO SỐ 1 – TP.HCM: 145 Đường Bình Thành, Bình Hưng Hòa B, Bình Tân, TP.HCM.
KHO SỐ 2 – TP.HCM: 231 Đường Số 6, Bình Tân, TP.HCM.
KHO SỐ 3 – TP.HCM: 133/14/5 Bình Thành, Bình Tân, TP.HCM.
VĂN PHÒNG/ĐKKD: 133/14/5 Bình Thành, Bình Tân, TP.HCM.
MST: 0312983281.
MR DƯỠNG: 0902 345 304
HOTLINE: 0969 304 316
Website: chokimloai.com
Google Maps Kho Hà Nội: //maps.app.goo.gl/CdDwF6j2HLSTc5Jd8
XEM THÊM TẠI ĐÂY