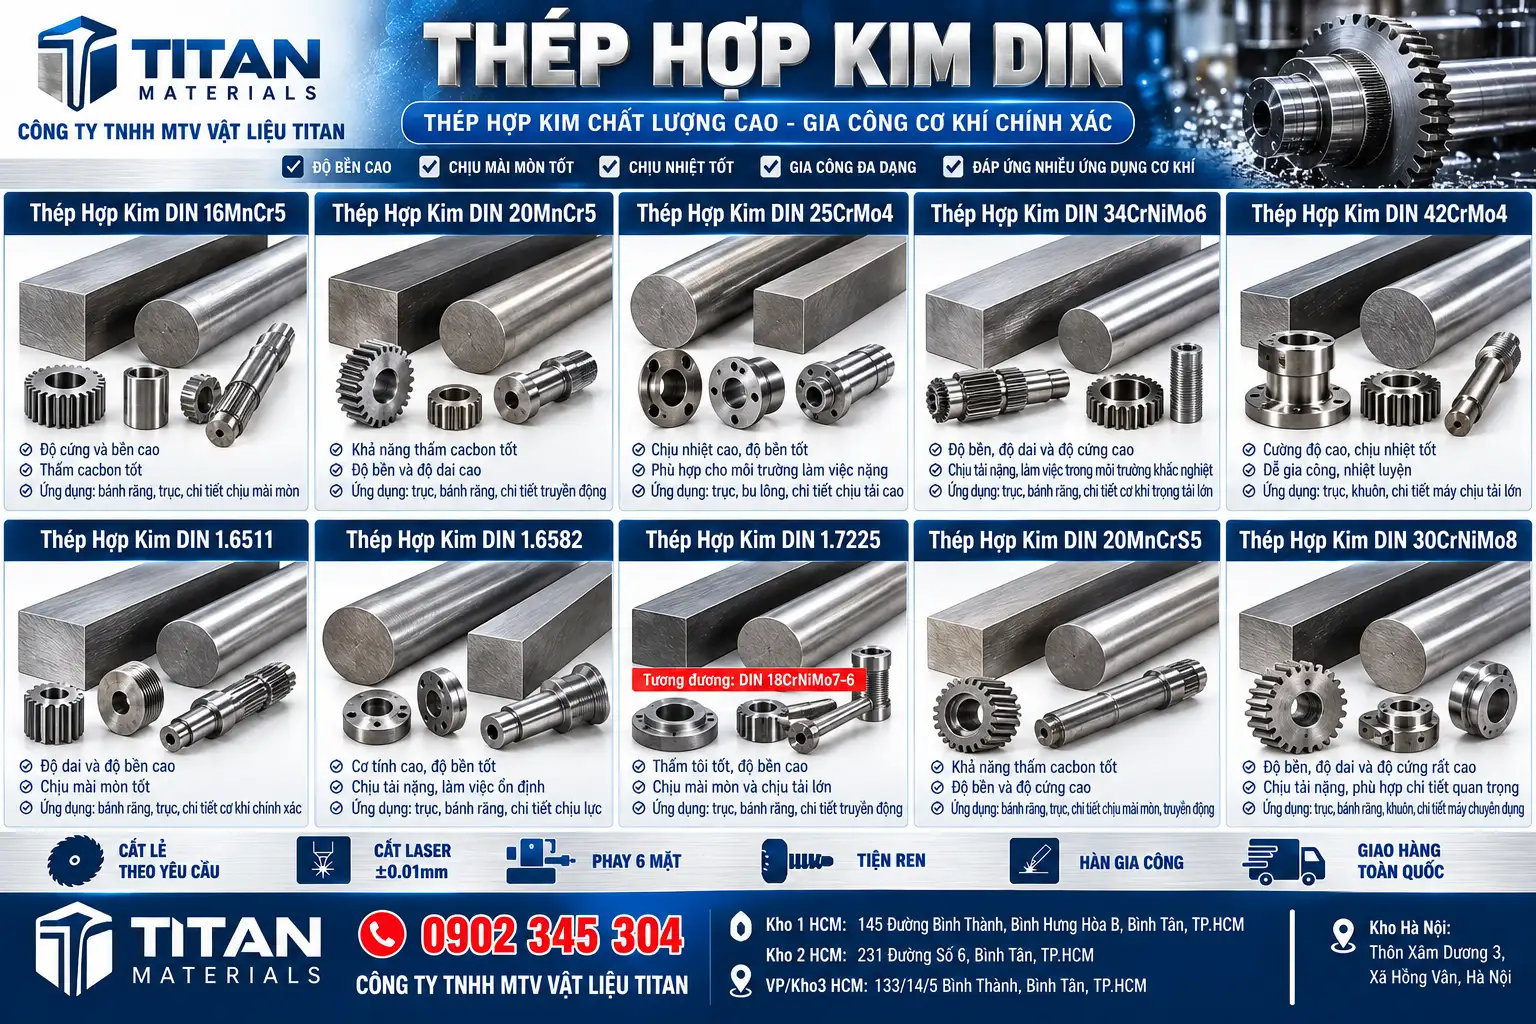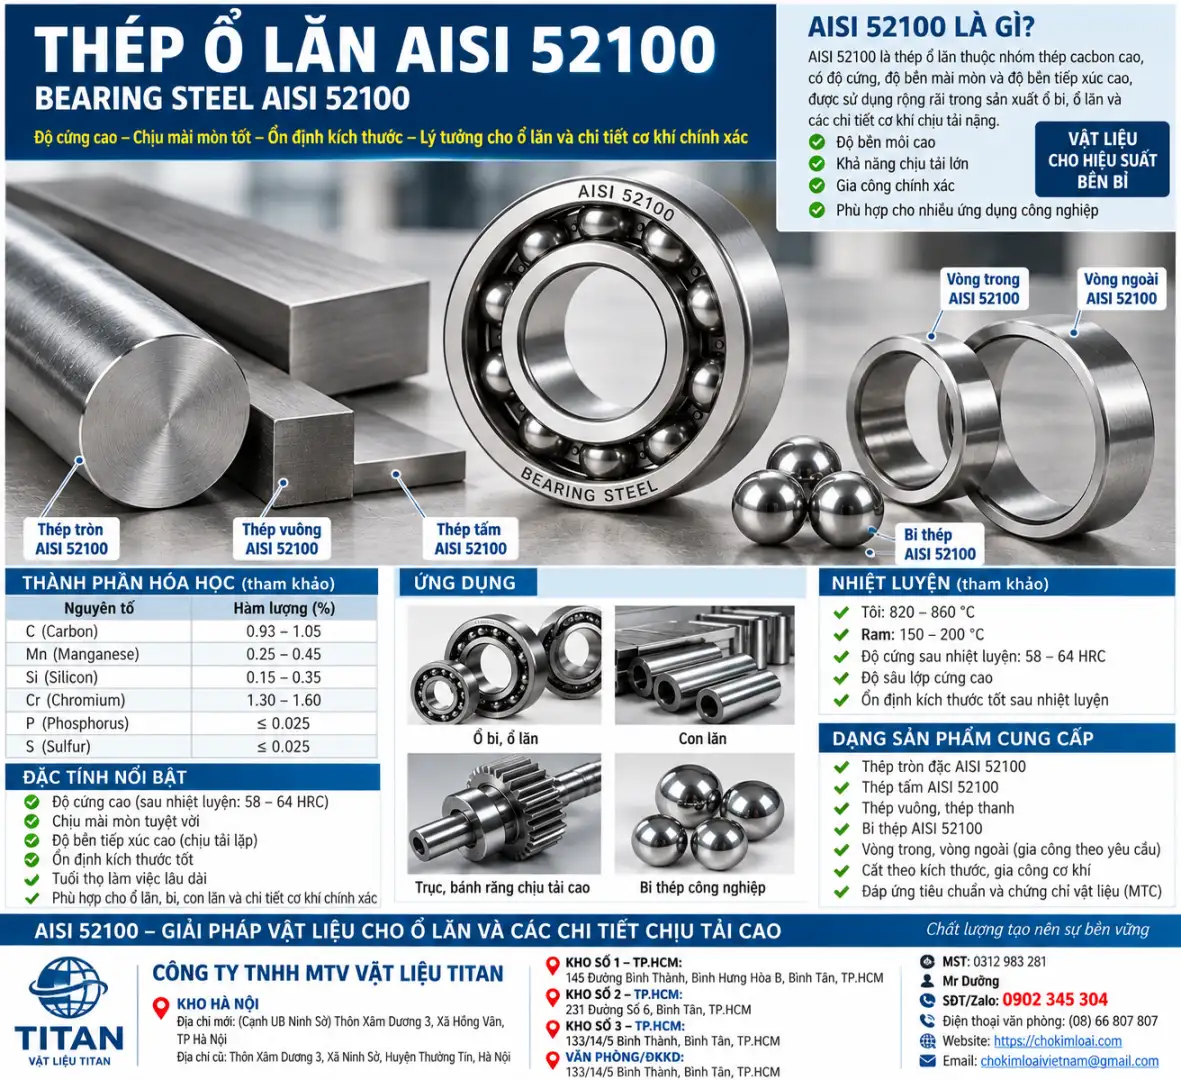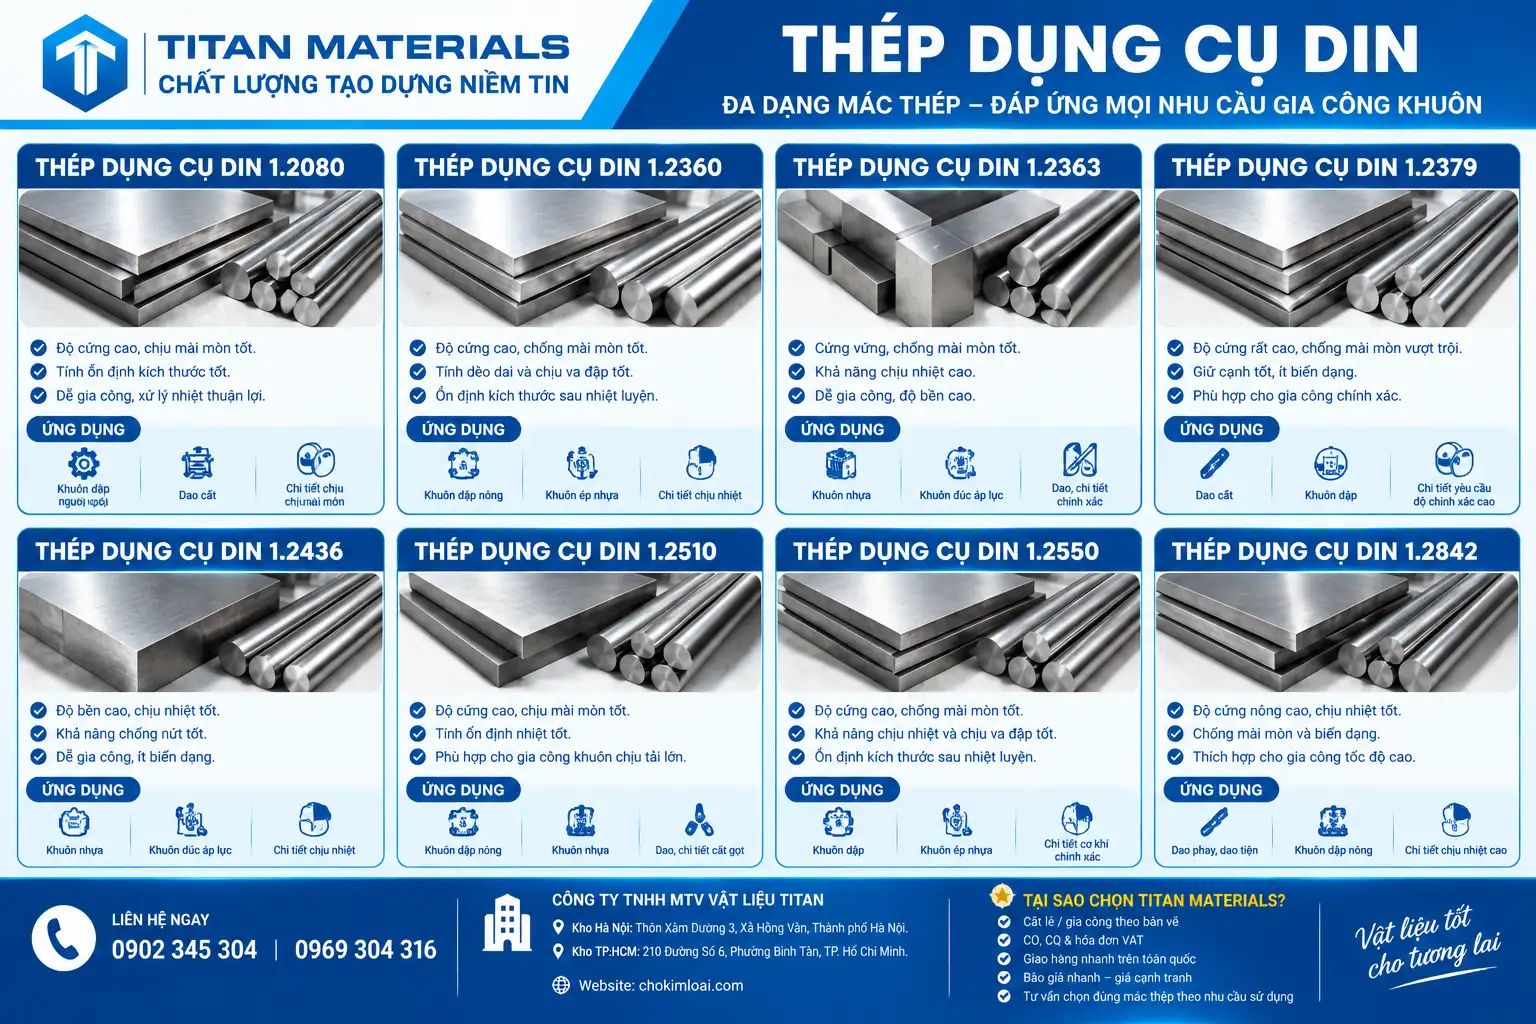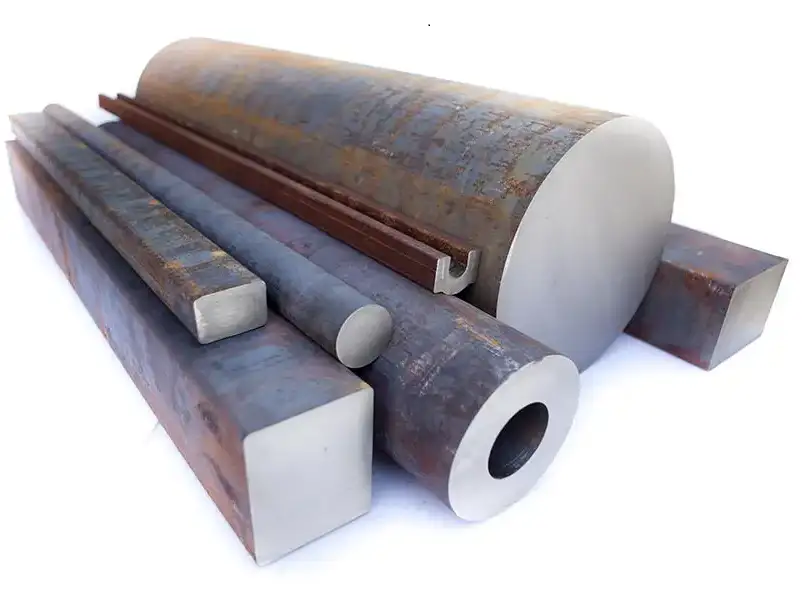

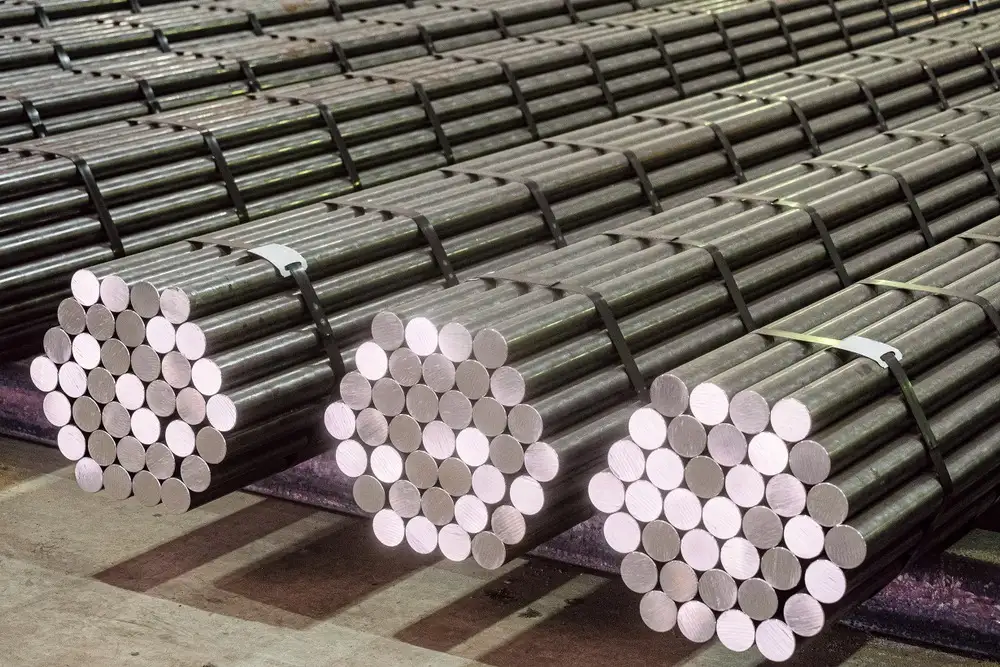

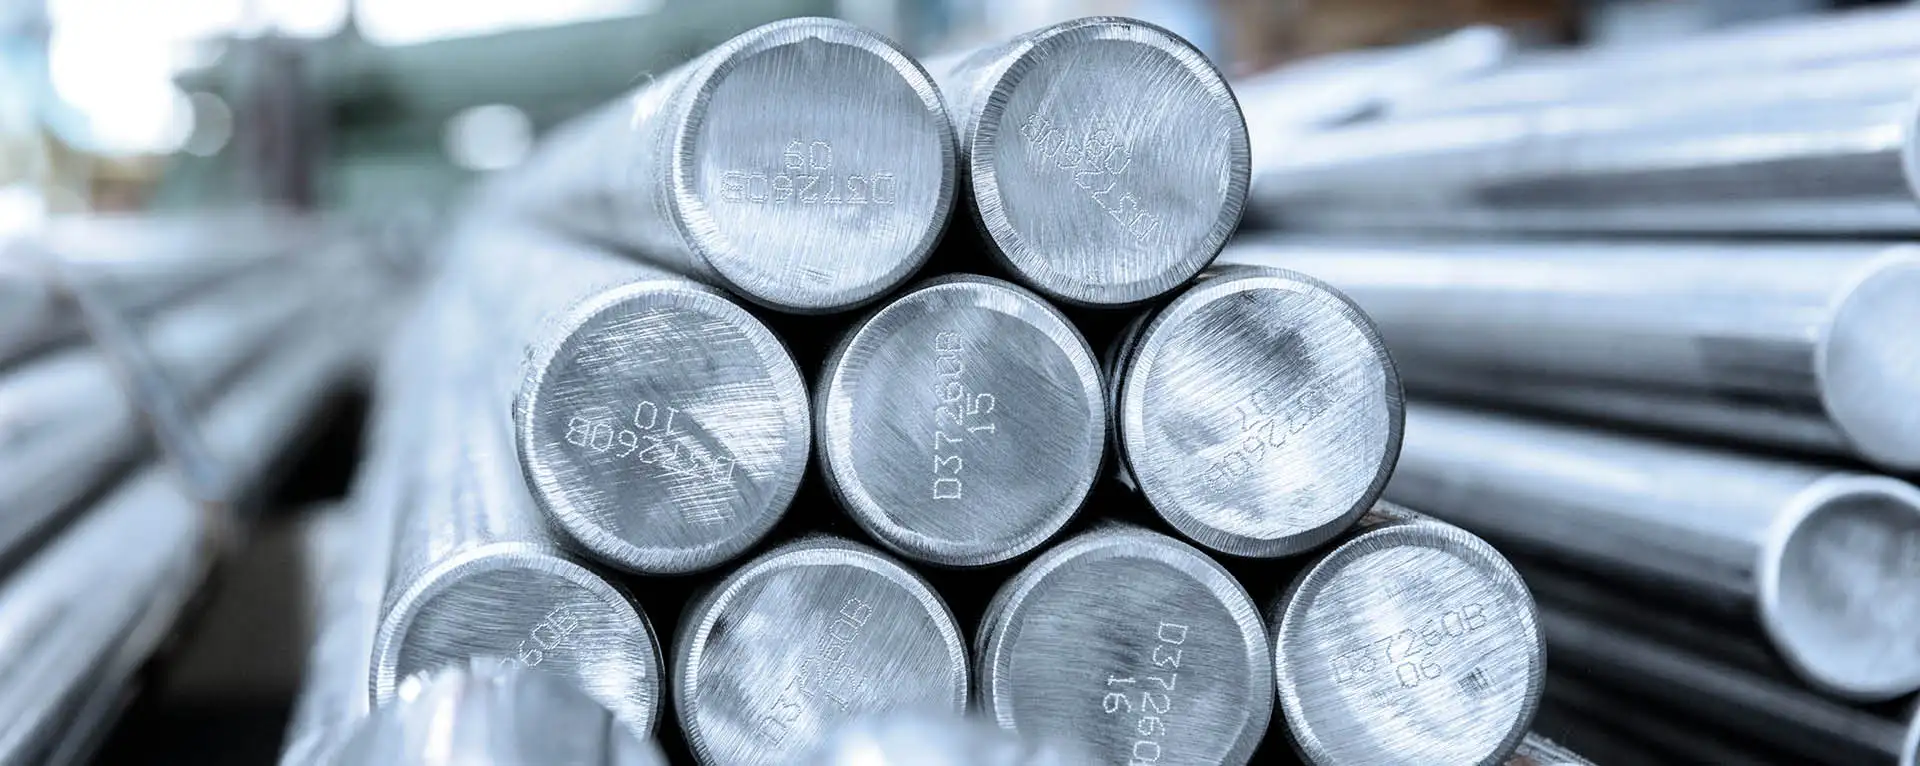
THÉP HỢP KIM AISI 4320 – THÉP NIKEN CROM MOLYPDEN CHUYÊN DÙNG CHO CHI TIẾT THẤM CACBON VÀ TRUYỀN ĐỘNG CƠ KHÍ
TỔNG QUAN VỀ THÉP HỢP KIM AISI 4320
Thép hợp kim AISI 4320 là dòng thép hợp kim thấp thuộc hệ niken – crom – molypden (Ni-Cr-Mo), được sử dụng trong lĩnh vực chế tạo máy và sản xuất các chi tiết cơ khí cần kết hợp độ cứng bề mặt với độ dai của phần lõi. Với hàm lượng cacbon tương đối thấp, mác thép này thường được lựa chọn cho các chi tiết có thể áp dụng quy trình thấm cacbon, tôi và ram để cải thiện đặc tính làm việc của bề mặt.
AISI 4320 thuộc nhóm thép thấm cacbon, thường được quan tâm khi chế tạo bánh răng, trục truyền động, chi tiết hộp số, chốt và các bộ phận cơ khí làm việc dưới tải trọng. Niken hỗ trợ độ dai và khả năng tôi thấu; crom góp phần nâng cao khả năng tôi cứng; molypden hỗ trợ độ bền và khả năng đáp ứng nhiệt luyện. Hiệu quả thực tế còn phụ thuộc vào thành phần của từng lô thép, kích thước tiết diện, chất lượng luyện kim và quy trình xử lý nhiệt.
Điểm đáng chú ý của AISI 4320 là khả năng hướng đến cấu trúc cơ tính khác nhau giữa lớp bề mặt và phần lõi. Khi được thấm cacbon và nhiệt luyện đúng quy trình, bề mặt chi tiết có thể đạt độ cứng cao để chống mài mòn và chịu tiếp xúc, trong khi phần lõi vẫn duy trì độ dai cần thiết để chịu tải và hạn chế nguy cơ phá hủy giòn.
Tuy nhiên, không nên mặc định mọi sản phẩm AISI 4320 đều đã thấm cacbon hoặc có cùng độ cứng. Trạng thái cung cấp có thể khác nhau, chẳng hạn như ủ, thường hóa hoặc đã qua một chế độ nhiệt luyện nhất định. Khi đặt mua, cần xác nhận rõ trạng thái vật liệu, tiêu chuẩn áp dụng, kích thước và yêu cầu cơ tính theo bản vẽ.
ĐẶC ĐIỂM NỔI BẬT CỦA THÉP HỢP KIM AISI 4320
Khả năng thấm cacbon để tăng độ cứng bề mặt
AISI 4320 có hàm lượng cacbon nền tương đối thấp, phù hợp với định hướng sử dụng trong các quy trình thấm cacbon khi thiết kế và tiêu chuẩn vật liệu cho phép. Trong quá trình này, cacbon được khuếch tán vào lớp bề mặt ở nhiệt độ thích hợp. Sau đó, chi tiết được nhiệt luyện theo quy trình đã lựa chọn để phát triển lớp bề mặt có độ cứng cao.
Đặc tính này có ý nghĩa với bánh răng, trục và chi tiết tiếp xúc lăn hoặc trượt. Bề mặt cứng giúp hạn chế mài mòn và hư hỏng do tiếp xúc, trong khi phần lõi được kiểm soát để duy trì khả năng chịu tải.
Độ cứng bề mặt, chiều sâu lớp thấm và độ cứng lõi phải được xác định theo yêu cầu thiết kế. Không nên chỉ dựa vào tên mác thép để kết luận chi tiết đã đạt khả năng chống mài mòn mong muốn.
Độ dai của phần lõi
Niken là một trong những nguyên tố hợp kim quan trọng của AISI 4320, góp phần cải thiện độ dai và khả năng làm việc của vật liệu sau nhiệt luyện phù hợp. Đặc điểm này hữu ích với các chi tiết chịu tải trọng thay đổi, va đập hoặc làm việc trong cơ cấu truyền động.
Đối với các bộ phận như bánh răng và trục, độ cứng bề mặt chỉ là một phần của yêu cầu. Phần lõi cũng cần có khả năng chịu ứng suất, hạn chế nứt gãy và đáp ứng điều kiện vận hành thực tế. Vì vậy, khi lựa chọn vật liệu, cần đánh giá đồng thời độ cứng lớp thấm, cơ tính lõi, chiều sâu thấm và hình dạng chi tiết.
Khả năng đáp ứng nhiệt luyện
AISI 4320 có thể được sử dụng trong các quy trình nhiệt luyện phù hợp với thép thấm cacbon, bao gồm các bước xử lý trước, thấm cacbon, tôi và ram theo yêu cầu kỹ thuật. Mỗi công đoạn có mục đích riêng và cần được thiết kế dựa trên kích thước phôi, hình dạng sản phẩm và tính năng mong muốn.
Nếu nhiệt luyện không phù hợp, chi tiết có thể gặp các vấn đề như biến dạng, nứt, lớp thấm không đồng đều hoặc cơ tính không đạt yêu cầu. Do đó, việc lựa chọn đơn vị nhiệt luyện và kiểm soát quy trình là yếu tố quan trọng khi sản xuất chi tiết chính xác.
Phù hợp với gia công cơ khí trước nhiệt luyện cuối cùng
Ở trạng thái cung cấp thích hợp, AISI 4320 có thể được gia công bằng các phương pháp như tiện, phay, khoan và gia công CNC. Với các chi tiết có hình dạng phức tạp, việc hoàn thiện phần lớn công đoạn cắt gọt trước khi thấm cacbon và tôi cứng thường giúp giảm khó khăn khi gia công ở trạng thái cứng.
Tuy nhiên, cần tính đến lượng dư hoàn thiện, khả năng biến dạng trong quá trình nhiệt luyện và các yêu cầu dung sai. Những bề mặt lắp ghép, răng bánh răng, lỗ định vị hoặc vị trí yêu cầu độ chính xác cao cần được đưa vào kế hoạch công nghệ ngay từ đầu.
THÀNH PHẦN HÓA HỌC CỦA THÉP AISI 4320
Thép AISI 4320 thuộc nhóm thép hợp kim niken – crom – molypden có hàm lượng cacbon thấp đến trung bình thấp theo định hướng thép thấm cacbon. Thành phần hóa học là cơ sở quan trọng để xác định khả năng nhiệt luyện, độ dai và tính ổn định của vật liệu.
Bảng dưới đây thể hiện thành phần tham khảo thường được công bố cho AISI 4320 theo các tài liệu về thép hợp kim. Khi sử dụng trong sản xuất, cần đối chiếu với tiêu chuẩn cụ thể và chứng chỉ phân tích của nhà sản xuất.
| Nguyên tố | Hàm lượng tham khảo (% khối lượng) | Vai trò chính |
|---|---|---|
| Cacbon (C) | 0,17–0,22 | Ảnh hưởng đến độ bền, độ cứng và khả năng nhiệt luyện |
| Mangan (Mn) | 0,45–0,65 | Hỗ trợ độ bền và khả năng tôi cứng |
| Silic (Si) | 0,15–0,35 | Tham gia khử oxy và góp phần cải thiện độ bền |
| Niken (Ni) | 1,65–2,00 | Hỗ trợ độ dai và khả năng tôi thấu |
| Crom (Cr) | 0,40–0,60 | Cải thiện khả năng tôi cứng và độ bền |
| Molypden (Mo) | 0,20–0,30 | Hỗ trợ độ bền và tính ổn định khi nhiệt luyện |
| Phốt pho (P) | Tối đa khoảng 0,035 | Tạp chất cần được kiểm soát |
| Lưu huỳnh (S) | Tối đa khoảng 0,040 | Tạp chất cần được kiểm soát |
| Sắt (Fe) | Phần còn lại | Thành phần nền của thép |
Các khoảng trên có thể khác nhau tùy tiêu chuẩn, phiên bản tiêu chuẩn, quy cách sản phẩm và yêu cầu chất lượng. Một số tài liệu tiêu chuẩn có quy định riêng về hàm lượng silic, phốt pho, lưu huỳnh và các nguyên tố dư. Vì vậy, bảng tham khảo không thay thế chứng chỉ vật liệu của lô hàng thực tế.
Vai trò của các nguyên tố hợp kim
Niken (Ni): hỗ trợ độ dai và khả năng làm việc của phần lõi sau nhiệt luyện. Đây là yếu tố quan trọng khi chi tiết phải chịu tải trọng động hoặc ứng suất thay đổi.
Crom (Cr): góp phần cải thiện khả năng tôi cứng, hỗ trợ hình thành tổ chức sau nhiệt luyện và nâng cao tính năng của thép hợp kim.
Molypden (Mo): góp phần tăng độ bền và hỗ trợ khả năng đáp ứng nhiệt luyện. Tác dụng cụ thể phụ thuộc vào thành phần tổng thể và chế độ xử lý.
Cacbon (C): ảnh hưởng trực tiếp đến độ cứng và cơ tính. Với thép thấm cacbon, hàm lượng cacbon ban đầu tương đối thấp cho phép thiết kế lớp bề mặt giàu cacbon thông qua quy trình thấm phù hợp.
Khi mua AISI 4320, khách hàng nên yêu cầu chứng chỉ vật liệu có thông tin mác thép, số lô, thành phần hóa học và trạng thái cung cấp. Với sản phẩm phục vụ các chi tiết chịu tải quan trọng, cần xác nhận đầy đủ tiêu chuẩn nghiệm thu trước khi đưa vào sản xuất.
CƠ TÍNH VÀ ĐỘ CỨNG CỦA THÉP AISI 4320
Cơ tính của AISI 4320 thay đổi theo trạng thái cung cấp và quá trình gia công, nhiệt luyện. Vì vậy, không có một bộ thông số cơ tính duy nhất có thể áp dụng cho mọi sản phẩm cùng mác thép.
Các chỉ tiêu cần quan tâm gồm:
- Giới hạn bền kéo.
- Giới hạn chảy.
- Độ giãn dài sau đứt.
- Độ dai va đập khi ứng dụng yêu cầu.
- Độ cứng trước và sau nhiệt luyện.
- Độ cứng bề mặt sau thấm cacbon và tôi.
- Chiều sâu lớp thấm hiệu dụng theo yêu cầu thiết kế.
- Độ cứng lõi và sự đồng đều cơ tính trên tiết diện.
Cơ tính ở trạng thái trước nhiệt luyện cuối cùng
Ở trạng thái ủ hoặc trạng thái cung cấp được thiết kế cho gia công, thép thường có độ cứng thấp hơn so với trạng thái đã tôi cứng hoặc thấm cacbon và tôi. Điều này tạo thuận lợi cho các công đoạn cắt gọt, tạo hình và gia công biên dạng.
Giá trị cơ tính cụ thể phải được xác định theo trạng thái sản phẩm và chứng chỉ của nhà sản xuất. Không nên lấy số liệu của một thanh thép đã tôi ram để áp dụng cho phôi ủ, hoặc dùng số liệu của một quy cách nhỏ để đại diện cho tiết diện lớn.
Đặc tính sau thấm cacbon và nhiệt luyện
Khi được thấm cacbon và xử lý nhiệt đúng quy trình, lớp bề mặt AISI 4320 có thể đạt độ cứng cao hơn đáng kể so với phần lõi. Sự chênh lệch này tạo ra đặc tính phù hợp cho các chi tiết vừa cần chống mài mòn bề mặt vừa cần duy trì khả năng chịu tải bên trong.
Độ cứng cuối cùng phụ thuộc vào hàm lượng cacbon bề mặt, chế độ tôi, môi trường làm nguội, chế độ ram và yêu cầu kỹ thuật. Để xác nhận chất lượng, cần sử dụng phương pháp đo độ cứng và kiểm tra chiều sâu lớp thấm phù hợp với tiêu chuẩn hoặc bản vẽ.
Những yếu tố ảnh hưởng đến cơ tính
Cơ tính của AISI 4320 có thể chịu ảnh hưởng bởi:
- Thành phần hóa học và chất lượng luyện kim của lô thép.
- Kích thước tiết diện và hình dạng chi tiết.
- Trạng thái vật liệu khi giao hàng.
- Chế độ thấm cacbon, tôi và ram.
- Tốc độ làm nguội và điều kiện gá đặt trong quá trình nhiệt luyện.
- Mức độ biến dạng và ứng suất dư.
- Phương pháp thử, vị trí lấy mẫu và tiêu chí nghiệm thu.
Đối với chi tiết quan trọng, nên thống nhất yêu cầu cơ tính trước khi đặt hàng và yêu cầu hồ sơ kiểm tra sau nhiệt luyện nếu công việc nằm trong phạm vi đơn hàng.
QUY TRÌNH NHIỆT LUYỆN THÉP AISI 4320
Nhiệt luyện là yếu tố quyết định hiệu quả sử dụng AISI 4320 trong các chi tiết cơ khí. Quy trình phải được lựa chọn theo mục đích sử dụng, kích thước, hình dạng và tiêu chuẩn vật liệu. Các thông số nhiệt độ và thời gian cụ thể cần lấy từ tài liệu kỹ thuật phù hợp, không nên áp dụng máy móc một chế độ chung cho mọi sản phẩm.
THÉP HỢP KIM AISI 4320
Ủ hoặc xử lý trước gia công
Ủ có thể được sử dụng để điều chỉnh trạng thái vật liệu, hỗ trợ gia công và tạo điều kiện thuận lợi cho các công đoạn tiếp theo. Chế độ ủ phải phù hợp với trạng thái ban đầu, kích thước phôi và yêu cầu về tổ chức kim loại.
Trước khi gia công, cần xác nhận vật liệu có đúng trạng thái đã đặt hàng hay không. Nếu phôi đã trải qua xử lý nhiệt khác với dự kiến, khả năng cắt gọt và mức độ biến dạng có thể thay đổi.
Thấm cacbon
Thấm cacbon là công đoạn quan trọng đối với các chi tiết cần lớp bề mặt có hàm lượng cacbon cao hơn phần lõi. Trong quá trình này, cacbon khuếch tán từ môi trường thấm vào bề mặt thép ở nhiệt độ và thời gian được kiểm soát.
Các yếu tố cần xác định bao gồm:
- Chiều sâu lớp thấm yêu cầu.
- Hàm lượng cacbon bề mặt mục tiêu.
- Hình dạng và kích thước chi tiết.
- Vị trí cần giữ nguyên kích thước hoặc hạn chế thấm.
- Phương pháp kiểm tra chiều sâu lớp thấm.
- Yêu cầu về biến dạng sau nhiệt luyện.
THÉP HỢP KIM AISI 4320
Thời gian thấm dài hơn không tự động đồng nghĩa với chất lượng tốt hơn. Chiều sâu lớp thấm phải phù hợp với tải trọng, hình học và điều kiện tiếp xúc của chi tiết.
Tôi sau thấm cacbon
Sau thấm cacbon, chi tiết thường cần được tôi theo quy trình đã thiết kế để tạo lớp bề mặt có độ cứng mong muốn. Lựa chọn phương pháp tôi phải tính đến khả năng biến dạng, nguy cơ nứt và yêu cầu cơ tính của phần lõi. việc kiểm soát nhiệt độ, thời gian giữ nhiệt, môi trường làm nguội và cách bố trí trong lò có vai trò quan trọng. Quy trình không phù hợp có thể gây cong vênh, sai lệch kích thước hoặc nứt nhiệt luyện.
THÉP HỢP KIM AISI 4320
Ram và hoàn thiện sau nhiệt luyện
Ram được thực hiện theo yêu cầu kỹ thuật nhằm điều chỉnh trạng thái sau tôi. Nhiệt độ và thời gian ram phải được xác định theo loại chi tiết, độ cứng mục tiêu và tiêu chuẩn nghiệm thu.
Sau nhiệt luyện, có thể cần mài, hoàn thiện bề mặt hoặc gia công tinh những vị trí yêu cầu dung sai chặt. Trước khi hoàn thiện, cần kiểm tra độ cứng, độ biến dạng và các kích thước quan trọng.
Kiểm soát chất lượng sau nhiệt luyện
Đối với chi tiết chịu tải, việc kiểm tra nên bao gồm các nội dung phù hợp với bản vẽ:
- Độ cứng bề mặt.
- Độ cứng lõi nếu được yêu cầu.
- Chiều sâu lớp thấm hiệu dụng.
- Kích thước và dung sai hình học.
- Tình trạng nứt hoặc khuyết tật bề mặt.
- Kết quả thử cơ tính và hồ sơ nhiệt luyện khi có yêu cầu.
THÉP HỢP KIM AISI 4320
Hồ sơ cần liên kết được kết quả kiểm tra với đúng mã lô vật liệu và mã chi tiết để đảm bảo khả năng truy xuất.
KHẢ NĂNG GIA CÔNG CNC CỦA THÉP AISI 4320
AISI 4320 có thể được gia công bằng các phương pháp cơ khí thông dụng khi trạng thái vật liệu và dụng cụ được lựa chọn phù hợp. Đối với chi tiết thấm cacbon, việc thiết kế trình tự gia công trước và sau nhiệt luyện cần được tính toán ngay từ giai đoạn lập quy trình công nghệ.
Tiện và phay
Ở trạng thái phù hợp cho gia công, AISI 4320 có thể được tiện và phay để tạo đường kính, mặt đầu, rãnh, bậc trục hoặc các bề mặt lắp ghép. Dao cắt cần được lựa chọn dựa trên độ cứng vật liệu, công suất máy, độ cứng vững của hệ thống gá đặt và yêu cầu độ nhám.
THÉP HỢP KIM AISI 4320
Để tránh sai lệch hình học. Với sản phẩm yêu cầu độ đồng tâm hoặc độ đảo thấp, nên xác định chuẩn gia công và phương pháp kiểm tra từ đầu.
Khoan, doa và gia công lỗ
Các lỗ lắp ghép, lỗ định vị và lỗ dầu cần được gia công theo bản vẽ. Khi chi tiết sẽ trải qua thấm cacbon và tôi, phải tính đến nguy cơ biến dạng và thay đổi kích thước.
Không nên gia công lỗ đến kích thước hoàn thiện quá sớm nếu quy trình nhiệt luyện có thể làm thay đổi dung sai. Trong nhiều trường hợp, cần chừa lượng dư để doa hoặc mài sau nhiệt luyện.
Gia công bánh răng
AISI 4320 thường được xem xét cho các chi tiết bánh răng cần kết hợp bề mặt cứng với phần lõi có độ dai. Quy trình chế tạo có thể bao gồm tiện phôi, cắt răng, xử lý nhiệt và hoàn thiện biên dạng răng theo yêu cầu thiết kế.
Chất lượng bánh răng không chỉ phụ thuộc vào mác thép. Độ chính xác cắt răng, chất lượng bề mặt, chiều sâu lớp thấm, độ cứng, biến dạng sau nhiệt luyện và phương pháp kiểm tra đều ảnh hưởng đến khả năng vận hành.
THÉP HỢP KIM AISI 4320
Gia công sau nhiệt luyện
Sau khi thấm cacbon và tôi, lớp bề mặt có độ cứng cao sẽ khiến cắt gọt thông thường khó khăn hơn. Khi cần đạt dung sai chặt hoặc chất lượng bề mặt cao, có thể phải sử dụng phương pháp mài hoặc quy trình hoàn thiện chuyên dụng.
Vì vậy, cần xác định rõ những bề mặt nào sẽ gia công trước nhiệt luyện và những bề mặt nào cần hoàn thiện sau nhiệt luyện. Việc lập kế hoạch hợp lý giúp giảm lượng dư, hạn chế sai lệch kích thước và tối ưu chi phí sản xuất.
ỨNG DỤNG CỦA THÉP HỢP KIM AISI 4320
AISI 4320 phù hợp để xem xét trong các ứng dụng cơ khí cần độ cứng bề mặt sau xử lý nhiệt và khả năng chịu tải của phần lõi. Việc sử dụng cụ thể phải căn cứ vào tải trọng, điều kiện tiếp xúc, tốc độ vận hành và yêu cầu tuổi thọ của chi tiết.
Chế tạo bánh răng và bộ truyền động
Bánh răng trong hộp số và các cơ cấu truyền động có thể chịu áp lực tiếp xúc, tải trọng thay đổi và ma sát liên tục. Với quy trình thấm cacbon và nhiệt luyện phù hợp, AISI 4320 có thể đáp ứng các yêu cầu thiết kế nhất định về độ cứng bề mặt và khả năng chịu tải của lõi.
Để đảm bảo hiệu quả, cần xác định chính xác mô-đun răng, tải trọng, tốc độ quay, yêu cầu độ chính xác và chế độ bôi trơn. Không nên lựa chọn thép chỉ dựa trên độ cứng mà bỏ qua khả năng chịu mỏi tiếp xúc và độ bền của toàn bộ hệ truyền động.
Trục truyền động và chi tiết dạng trục
Một số trục, chốt và chi tiết truyền lực có thể sử dụng AISI 4320 khi yêu cầu vật liệu phù hợp với phương án nhiệt luyện. Các vị trí chịu mài mòn hoặc tiếp xúc có thể được thiết kế để xử lý bề mặt theo yêu cầu.
Đối với trục có rãnh then, góc chuyển tiếp hoặc thay đổi tiết diện, cần xem xét tập trung ứng suất và nguy cơ nứt trong quá trình nhiệt luyện. Bán kính góc lượn, chất lượng bề mặt và phương pháp kiểm tra cần được xác định dựa trên bản vẽ.
Chi tiết hộp số và máy công nghiệp
Trong các hệ thống máy công nghiệp, nhiều chi tiết phải làm việc liên tục và chịu tải trọng biến thiên. AISI 4320 có thể được cân nhắc cho những bộ phận được thiết kế để tận dụng khả năng thấm cacbon và độ dai lõi.
Việc lựa chọn phải đi kèm đánh giá điều kiện bôi trơn, nhiệt độ vận hành, chu kỳ tải, khả năng bảo trì và yêu cầu tuổi thọ. Trong trường hợp tải trọng hoặc môi trường làm việc đặc biệt, cần so sánh với các mác thép khác theo tính năng thực tế.
Chốt, khớp nối và chi tiết cơ khí chuyên dụng
Một số chốt, khớp nối và chi tiết liên kết có thể cần bề mặt chống mài mòn nhưng vẫn phải chịu tải bên trong. AISI 4320 có thể được xem xét nếu hình dạng, kích thước và phương pháp nhiệt luyện đáp ứng yêu cầu.
Không phải mọi chốt hoặc chi tiết liên kết đều cần thép thấm cacbon. Với chi tiết chịu tải tĩnh, chi tiết cần độ cứng đồng đều hoặc chi tiết làm việc trong môi trường ăn mòn, cần đánh giá các phương án vật liệu khác trước khi quyết định.
SO SÁNH THÉP AISI 4320 VỚI AISI 8620 VÀ AISI 9310
AISI 4320, AISI 8620 và AISI 9310 đều có thể được xem xét trong nhóm thép hợp kim dùng cho các ứng dụng yêu cầu đặc tính bề mặt và phần lõi sau nhiệt luyện. Tuy nhiên, thành phần hóa học và yêu cầu tiêu chuẩn khác nhau nên không thể thay thế trực tiếp chỉ dựa trên tên nhóm vật liệu.
| Tiêu chí | AISI 4320 | AISI 8620 | AISI 9310 |
|---|---|---|---|
| Hệ hợp kim chính | Niken – crom – molypden | Niken – crom – molypden | Niken – crom – molypden, hàm lượng niken cao |
| Hàm lượng niken tham khảo | 1,65–2,00% | 0,40–0,70% | 3,00–3,50% |
| Định hướng sử dụng | Thép thấm cacbon cho chi tiết cơ khí chịu tải | Thép thấm cacbon cho bánh răng và chi tiết truyền động | Có thể dùng cho chi tiết truyền động yêu cầu kỹ thuật cao theo tiêu chuẩn phù hợp |
| Nhiệt luyện | Theo tiêu chuẩn và thiết kế | Theo tiêu chuẩn và thiết kế | Theo tiêu chuẩn và thiết kế |
| Khả năng thay thế | Cần kiểm tra thành phần, cơ tính và yêu cầu thiết kế | Không thay thế trực tiếp khi chưa đánh giá | Không thay thế trực tiếp khi chưa đánh giá |
Bảng so sánh mang tính định hướng. Cơ tính, độ cứng sau nhiệt luyện, chiều sâu lớp thấm và tuổi thọ chi tiết phụ thuộc vào quy cách, tiêu chuẩn, trạng thái cung cấp và quy trình sản xuất thực tế.
THÉP HỢP KIM AISI 4320
Khi nào nên cân nhắc AISI 4320?
AISI 4320 có thể phù hợp khi thiết kế yêu cầu thép hợp kim niken – crom – molypden với định hướng thấm cacbon, cần độ cứng bề mặt cao và phần lõi đáp ứng yêu cầu chịu tải. Việc lựa chọn phải được xác nhận theo tiêu chuẩn vật liệu và hồ sơ kỹ thuật. THÉP HỢP KIM AISI 4320
Khi nào cần so sánh thêm với mác khác?
Nếu chi tiết có yêu cầu đặc biệt về tải trọng mỏi, độ dai, kích thước tiết diện, độ cứng bề mặt hoặc tiêu chuẩn hàng không, cần đánh giá thêm các THÉP HỢP KIM AISI 4320
LƯU Ý KHI LỰA CHỌN VÀ MUA THÉP AISI 4320
Trước khi đặt mua AISI 4320, doanh nghiệp nên xác định rõ các thông tin sau:
- Mác thép và tiêu chuẩn: ghi chính xác AISI 4320, tiêu chuẩn áp dụng và phiên bản nếu được chỉ định.
- Quy cách: đường kính, chiều dày, chiều rộng, chiều dài hoặc kích thước phôi theo bản vẽ.
- Trạng thái cung cấp: ủ, thường hóa hoặc trạng thái nhiệt luyện khác theo thỏa thuận.
- Yêu cầu cơ tính: giới hạn bền, giới hạn chảy, độ giãn dài và độ dai nếu cần.
- Yêu cầu thấm cacbon: chiều sâu lớp thấm, độ cứng bề mặt và độ cứng lõi.
- Chứng chỉ vật liệu: thành phần hóa học, cơ tính, số lô và thông tin truy xuất.
- Phương án gia công: tiện, phay, khoan, cắt phôi hoặc gia công theo bản vẽ.
- Phương án nhiệt luyện: đơn vị thực hiện, quy trình và tiêu chí nghiệm thu.
- Điều kiện sử dụng: tải trọng, tốc độ vận hành, môi trường làm việc và tuổi thọ yêu cầu.
Khi nhận hàng, cần đối chiếu nhãn mác, kích thước, tình trạng bề mặt và chứng chỉ đi kèm. Với đơn hàng yêu cầu chất lượng cao, nên thống nhất trước phương pháp kiểm tra, dung sai và hồ sơ bàn giao.
Không nên xác định mác thép chỉ bằng hình thức bên ngoài hoặc màu sắc. Khi cần xác minh thành phần, phải sử dụng chứng chỉ vật liệu hoặc phương pháp phân tích phù hợp. Đặc biệt, cần phân biệt giữa phôi AISI 4320 ở trạng thái chưa thấm cacbon và chi tiết đã qua nhiệt luyện cuối cùng.
BẢO QUẢN VÀ KIỂM SOÁT CHẤT LƯỢNG THÉP AISI 4320
Thép AISI 4320 cần được bảo quản tại nơi khô ráo, thông thoáng, hạn chế nước đọng và các yếu tố gây ăn mòn. Phôi nên được kê đỡ chắc chắn, tránh va đập và không để lẫn với các mác thép khác trong kho.
Trong quá trình cắt phôi, cần duy trì thông tin nhận dạng vật liệu. Khi một thanh thép được chia thành nhiều đoạn, nên đánh dấu hoặc lưu hồ sơ để các chi tiết sau gia công vẫn truy xuất được về lô vật liệu ban đầu.
Hồ sơ kiểm soát chất lượng nên bao gồm:
- Mác thép và tiêu chuẩn áp dụng.
- Số lô hoặc mã truy xuất.
- Quy cách và dung sai cung cấp.
- Chứng chỉ thành phần hóa học.
- Kết quả thử cơ tính khi được yêu cầu.
- Trạng thái vật liệu lúc giao hàng.
- Hồ sơ gia công và nhiệt luyện nếu thuộc phạm vi đơn hàng.
- Kết quả đo độ cứng, chiều sâu lớp thấm và kiểm tra kích thước khi có yêu cầu.
Đối với chi tiết đã thấm cacbon và nhiệt luyện, cần kiểm tra theo tiêu chí kỹ thuật đã thống nhất. Quản lý hồ sơ đầy đủ giúp hạn chế nhầm mác, hỗ trợ nghiệm thu và thuận tiện khi cần phân tích nguyên nhân sai lệch.
GIA CÔNG VÀ CUNG CẤP THÉP HỢP KIM AISI 4320 TẠI TITAN MATERIALS
TITAN MATERIALS cung cấp các dòng thép hợp kim, thép chế tạo máy, thép dụng cụ và vật liệu kim loại phục vụ cơ khí, CNC, chế tạo máy và sản xuất công nghiệp. Đối với thép hợp kim AISI 4320, khách hàng nên cung cấp rõ mác thép, tiêu chuẩn, kích thước, số lượng và trạng thái vật liệu mong muốn để được kiểm tra khả năng đáp ứng theo nguồn hàng thực tế.
THÉP HỢP KIM AISI 4320
THÉP HỢP KIM AISI 4320
Các hạng mục hỗ trợ gồm:
- Tư vấn lựa chọn mác vật liệu theo yêu cầu kỹ thuật.
- Hỗ trợ kiểm tra quy cách và thông tin vật liệu.
- Cắt lẻ theo kích thước yêu cầu.
- Cắt phôi theo bản vẽ kỹ thuật.
- Phay và mài theo yêu cầu gia công.
- Hỗ trợ MTC/CO/CQ theo nguồn hàng và chứng từ thực tế.
- Tư vấn các điểm cần lưu ý khi gia công và nhiệt luyện.
- Báo giá theo mác thép, quy cách, số lượng và điều kiện giao hàng.
Đối với AISI 4320, cần xác định rõ chi tiết sẽ sử dụng ở trạng thái nào và có yêu cầu thấm cacbon hay không. Phương án gia công và nhiệt luyện nên được thống nhất trước khi sản xuất để hạn chế sai lệch kích thước và đảm bảo các yêu cầu kỹ thuật.
Giá thành phụ thuộc vào quy cách, số lượng, tiêu chuẩn, tình trạng hàng, chứng từ yêu cầu và dịch vụ gia công đi kèm. Với chi tiết chịu tải hoặc có dung sai chặt, khách hàng nên cung cấp bản vẽ và tiêu chí nghiệm thu để việc tư vấn, báo giá được sát với nhu cầu thực tế.
KẾT LUẬN
Thép hợp kim AISI 4320 là thép niken – crom – molypden được sử dụng trong các ứng dụng chế tạo máy, đặc biệt là những chi tiết có thể áp dụng thấm cacbon để tăng độ cứng bề mặt và duy trì độ dai cần thiết của phần lõi. Vật liệu có thể được cân nhắc cho bánh răng, trục truyền động, chi tiết hộp số và các bộ phận cơ khí chịu tải khi đáp ứng yêu cầu thiết kế.
Để sử dụng hiệu quả, cần xác nhận đúng mác thép, tiêu chuẩn, trạng thái cung cấp và quy trình nhiệt luyện. Việc kiểm soát thành phần hóa học, độ cứng, chiều sâu lớp thấm, kích thước và khả năng truy xuất giúp giảm rủi ro trong sản xuất.
THÉP HỢP KIM AISI 4320
TITAN MATERIALS hỗ trợ tư vấn vật liệu, kiểm tra quy cách, cắt phôi và gia công theo yêu cầu thực tế. Khi cần báo giá thép AISI 4320, khách hàng nên cung cấp kích thước, số lượng, tiêu chuẩn và yêu cầu kỹ thuật để được hỗ trợ phù hợp.
THÉP HỢP KIM AISI 4320
TẠI SAO CHỌN TITAN MATERIALS?
TITAN cung cấp thép dụng cụ, thép khuôn và vật liệu kim loại phục vụ cơ khí, CNC và chế tạo khuôn, với các dịch vụ hỗ trợ:
- Cắt lẻ theo kích thước yêu cầu.
- Cắt phôi theo bản vẽ.
- Phay và mài theo yêu cầu.
- Hỗ trợ chứng từ MTC/CO/CQ theo sản phẩm và lô hàng thực tế.
- Hỗ trợ kiểm tra quy cách và độ cứng.
- Báo giá nhanh theo mác thép, kích thước và số lượng.
- Giao hàng toàn quốc.
- Tư vấn lựa chọn mác vật liệu phù hợp với ứng dụng.
- Nhận gia công theo bản vẽ.
- Cung cấp inox, nhôm, đồng, titan, nhựa kỹ thuật và thép đặc biệt.
THÔNG TIN LIÊN HỆ
CÔNG TY TNHH MTV VẬT LIỆU TITAN
KHO HÀ NỘI
Địa chỉ mới: (Cạnh UB Ninh Sở) Thôn Xâm Dương 3, Xã Hồng Vân, TP Hà Nội
Địa chỉ cũ: Thôn Xâm Dương 3, Xã Ninh Sở, Huyện Thường Tín, Hà Nội.
KHO SỐ 1 – TP.HCM: 145 Đường Bình Thành, Bình Hưng Hòa B, Bình Tân, TP.HCM.
KHO SỐ 2 – TP.HCM: 231 Đường Số 6, Bình Tân, TP.HCM.
KHO SỐ 3 – TP.HCM: 133/14/5 Bình Thành, Bình Tân, TP.HCM.
VĂN PHÒNG/ĐKKD: 133/14/5 Bình Thành, Bình Tân, TP.HCM.
MST: 0312983281.
MR DƯỠNG: 0902 345 304
HOTLINE: 0969 304 316
Website: chokimloai.com
Google Maps Kho Hà Nội: //maps.app.goo.gl/CdDwF6j2HLSTc5Jd8
XEM THÊM TẠI ĐÂY